Cómo el depurador húmedo resuelve el problema de la contaminación por polvo de gases de combustión a alta temperatura durante el secado de coque
INICIO / NOTICIAS / Noticias de la industria / Cómo el depurador húmedo resuelve el problema de la contaminación por polvo de gases de combustión a alta temperatura durante el secado de coque
Cómo el depurador húmedo resuelve el problema de la contaminación por polvo de gases de combustión a alta temperatura durante el secado de coque
Por administrador
El desafío del control de la calidad del aire durante el secado del coque
La producción de coque representa un proceso crítico en las operaciones industriales modernas, ya que transforma el carbón crudo en coque de alta calidad que se utiliza en la fabricación de acero y otras industrias pesadas. Sin embargo, la etapa de secado del coque presenta un desafío ambiental y operativo importante: la generación de gases de combustión a alta temperatura cargados de partículas finas y contaminantes químicos.
Durante el proceso de secado del coque, las temperaturas pueden superar los 200 grados Celsius y las corrientes de escape transportan cantidades sustanciales de partículas de polvo, compuestos de azufre y compuestos orgánicos volátiles. Sin un tratamiento adecuado, estas emisiones crean múltiples problemas: incumplimiento normativo, corrosión de los equipos, riesgos para la salud de los trabajadores y contaminación ambiental. Los métodos tradicionales de filtración en seco a menudo resultan inadecuados para manejar el volumen y la complejidad de los contaminantes presentes en los gases de escape del secado del coque.
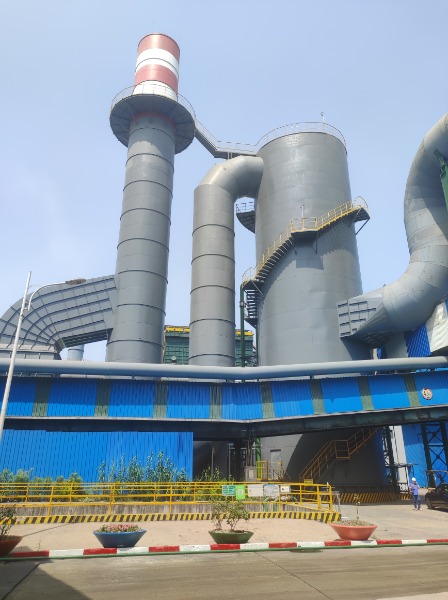
Aquí es donde lo moderno fregadora húmeda La tecnología surge como la solución estándar de la industria, que ofrece eliminación de polvo, enfriamiento de gas y absorción de químicos simultáneamente en un solo sistema integrado.
Comprensión de la tecnología de depuración húmeda para operaciones de coque
Principios operativos básicos
A fregadora húmeda Funciona a través del contacto directo entre corrientes de gas contaminadas y medios líquidos de pulverización, normalmente agua o soluciones químicas. En aplicaciones de secado de coque, el depurador captura partículas a través de mecanismos de impactación e interceptación al mismo tiempo que enfría los gases de combustión y absorbe contaminantes gaseosos.
El proceso opera en distintas etapas: los gases de combustión calientes ingresan a la cámara de lavado donde las boquillas rociadoras atomizan el líquido en finas gotas. Estas gotas chocan con las partículas de polvo, capturándolas eficazmente mediante adhesión. Luego, la mezcla de líquido y partículas viaja a una cámara de separación donde la gravedad y los elementos antivaho eliminan las gotas arrastradas antes de que el gas limpio salga del sistema.
Por qué el fregado húmedo supera a los métodos secos
Enfriamiento simultáneo de gases a alta temperatura, lo que reduce el estrés térmico en los equipos posteriores
Eficiencia de recolección mejorada para partículas finas que penetrarían en filtros secos.
Capacidad de absorción química integrada para dióxido de azufre y otros gases ácidos.
Reducción de la generación de residuos en comparación con la eliminación de filtros de mangas
Funcionamiento continuo sin tiempo de inactividad por sustitución del filtro
Humidificación natural del flujo de escape, mejorando la visibilidad y reduciendo el reingreso de polvo.
Arquitectura y componentes del sistema
Elementos principales del equipo
Una instalación integral de depuración húmeda para el secado de coque incluye varios componentes críticos que funcionan en armonía integrada:
Componente
Función
Especificaciones críticas
Conductos de entrada de gas
Canaliza el escape caliente del tambor de secado.
Acero resistente al calor, mantiene la velocidad del gas.
Cámara de pulverización
Zona de contacto primaria para la interacción gas-líquido.
Múltiples conjuntos de boquillas, tiempo de residencia de 5 a 10 segundos
Sección de desempañado
Elimina las gotas de líquido arrastradas
Diseño de almohadilla de malla o Chevron, monitorización de caída de presión
Sistema de sumidero y circulación
Almacena y recircula el líquido de fregado.
Purga continua para eliminación de sólidos y alimentación de agua de reposición.
Ventilador de tiro inducido
Supera las caídas de presión del sistema.
Variador de frecuencia para control de flujo
Flujo operativo en el secado del coque y el lavado húmedo
El diagrama anterior ilustra el ciclo operativo completo de un sistema de depuración húmeda de secado de coque, desde la entrada de gases de escape contaminados hasta la descarga de gases limpios y la gestión de sólidos.
Especificaciones de rendimiento y eficiencia de eliminación
Capacidades de eliminación de polvo y partículas
moderno fregadora húmeda Los sistemas logran una eficiencia de recolección excepcional en todo el espectro de tamaños de partículas que se encuentran en las operaciones de secado de coque:
Reducción total de polvo: 95-99 % de las partículas de entrada capturadas
Captura de partículas finas (0,5-5 micras): 85-95% de eficiencia mediante mecanismos de impactación
Eliminación de partículas gruesas (más de 10 micrones): tasa de captura superior al 99 %
Concentración de polvo de salida: normalmente 20-50 mg/metro cúbico, muy por debajo de los límites reglamentarios
Mantenimiento de la eficiencia de recolección durante condiciones transitorias de alta temperatura.
Rendimiento de absorción de contaminantes químicos
Más allá de la eliminación física del polvo, los depuradores húmedos integran capacidades de absorción de químicos esenciales para un control integral de emisiones:
contaminante
Concentración de entrada típica
Eliminación Efficiency
Nivel de salida
Dióxido de azufre
200-400 ppm
90-98%
5-40 ppm
Sulfuro de Hidrógeno
10-50 ppm
85-95%
1-8 ppm
amoníaco
50-150 ppm
75-85%
10-40 ppm
Compuestos orgánicos volátiles
100-300 ppm
50-75%
25-150 ppm
Consideraciones críticas de diseño para aplicaciones de secado de coque
Estrategia de gestión de temperatura
Las altas temperaturas de entrada típicas de los gases de escape del secado del coque (150-250 grados Celsius) requieren enfoques de diseño especializados. La pulverización directa de agua crearía un enfriamiento por evaporación y una generación de vapor excesivos, lo que podría abrumar al equipo de desempañamiento. Las instalaciones profesionales emplean estrategias de enfriamiento por etapas:
Intercambio de calor indirecto en los conductos de entrada para preenfriar el gas antes de la entrada al depurador.
Tasas de inyección de agua de pulverización controladas que coinciden con la capacidad de enfriamiento evaporativo
Sistemas de recuperación de condensación de vapor para minimizar el consumo de agua y el calor residual.
Gestión de la temperatura de saturación para evitar la formación de condensación en los conductos aguas abajo.
Selección de materiales y protección contra la corrosión
La combinación de altas temperaturas, componentes de gases ácidos y desgaste mecánico requiere una cuidadosa selección de materiales en todo el sistema. La construcción de acero inoxidable de grado industrial, los revestimientos protectores de caucho en las cámaras de pulverización y los revestimientos resistentes a productos químicos en los elementos estructurales evitan la degradación prematura y mantienen la confiabilidad operativa durante una vida útil prolongada.
Gestión de la Calidad y Recirculación del Agua
El funcionamiento continuo exige protocolos integrales de gestión del agua. Los sólidos sedimentados deben eliminarse continuamente a través de sistemas de flujo inferior dedicados, mientras que la composición química del agua de reposición requiere monitoreo para evitar la formación de incrustaciones en las boquillas de aspersión y las superficies del intercambiador de calor. Las instalaciones típicas incorporan sistemas automáticos de control de pH que utilizan lechada de cal o soda cáustica para optimizar la eficiencia de absorción y proteger el equipo de la corrosión.
Optimización de la caída de presión
El tamaño del ventilador del sistema depende fundamentalmente de un cálculo preciso de la caída de presión en todos los componentes. Las caídas de presión de funcionamiento típicas oscilan entre 40 y 80 milímetros de columna de agua, lo que requiere ventiladores de accionamiento de frecuencia variable del tamaño adecuado con capacidad de respaldo para condiciones de emergencia. El diseño de la sección de desempañamiento influye significativamente en la resistencia general del sistema, lo que requiere una selección cuidadosa entre la almohadilla de chevron, la malla y otras tecnologías de desempañamiento.
Instalación e integración con instalaciones de secado de coque
Puntos de integración del sistema
La integración exitosa de los depuradores húmedos requiere una coordinación cuidadosa con la infraestructura de secado de coque existente. La conexión del conducto de escape debe adaptarse a las características de expansión térmica, el aislamiento de vibraciones evita la transmisión de la vibración del ventilador a las estructuras de las instalaciones y la ubicación del ventilador de tiro inducido optimiza los patrones de flujo de gas sin crear contrapresión en el tambor de secado.
Marco de Cumplimiento Normativo
Los protocolos de instalación deben alinearse con las regulaciones locales de calidad del aire, los estándares de seguridad ocupacional y los requisitos de protección ambiental. La mayoría de las instalaciones de coquización modernas deben alcanzar emisiones de partículas inferiores a 50 mg por metro cúbico y concentraciones de dióxido de azufre inferiores a 400 ppm. El tamaño y funcionamiento adecuados del depurador húmedo garantizan un cumplimiento constante sin necesidad de equipos de pulido posteriores adicionales.
Sistemas de instrumentación y monitoreo
El monitoreo automatizado mejora la confiabilidad operativa y el cumplimiento ambiental:
Sensor de temperatura del gas de entrada con ajuste automático de la tasa de pulverización
Monitoreo de caída de presión en la sección de desempañado para indicar las necesidades de limpieza
Medición de la concentración de polvo del gas de salida mediante sensores de opacidad continua o de partículas en tiempo real
Monitoreo del pH del sumidero para optimizar la absorción de químicos
Medición del caudal de agua en circulación para verificar un funcionamiento consistente
Alarmas visuales y audibles para condiciones de funcionamiento anormales.
Beneficios operativos y económicos
Ventajas de eficiencia en las operaciones diarias
Más allá de cumplir con los requisitos reglamentarios, los sistemas de depuración húmeda ofrecen mejoras operativas sustanciales a las instalaciones de coquización. El enfriamiento simultáneo de los gases de escape elimina la necesidad de intercambiadores de recuperación de calor separados en muchas aplicaciones, lo que reduce el gasto de capital y la complejidad del sistema. La naturaleza integrada de la eliminación de polvo y la absorción de productos químicos minimiza la cantidad de componentes del equipo que requieren mantenimiento y reemplazo.
Rendimiento de costos a largo plazo
El análisis de la economía de los depuradores húmedos durante un período operativo de 10 años revela ventajas convincentes en comparación con tecnologías alternativas:
Menor consumo de energía gracias al tamaño optimizado del ventilador y al funcionamiento del variador de frecuencia
Reducción de los requisitos de inventario de piezas de repuesto con menos componentes especializados
Vida útil prolongada del equipo mediante una gestión térmica eficaz y prevención de la corrosión.
Tiempo de inactividad mínimo para mantenimiento en comparación con los sistemas de filtro de mangas o de cartucho que requieren cambios periódicos
Potencial de recuperación de subproductos o reutilización beneficiosa de sólidos capturados
Gestión ambiental
Más allá del cumplimiento normativo, las instalaciones de depuradores húmedos demuestran un compromiso genuino con la protección del medio ambiente. La dramática reducción de las emisiones de polvo atmosférico mejora la calidad del aire local, reduce los costos de mantenimiento asociados con el polvo que se deposita en los equipos de las instalaciones y minimiza la necesidad de restricciones operativas durante episodios de alta contaminación. La mayor seguridad de los trabajadores resulta de una menor exposición ocupacional a polvos y vapores químicos peligrosos.
Solución de problemas comunes y requisitos de mantenimiento
Degradación del rendimiento de la boquilla de pulverización
Con el tiempo, los depósitos minerales y la acumulación de partículas pueden reducir la calidad del patrón de aspersión, lo que requiere una limpieza o reemplazo periódicos. Los protocolos de inspección regulares que identifican cambios en la geometría del rociador previenen la degradación operativa antes de que afecte la eficiencia de recolección. El contenido de minerales blandos en el agua de reposición y el acondicionamiento químico adecuado del agua recirculante prolongan significativamente la vida útil de la boquilla.
Acumulación de presión en la sección de desempañado
La acumulación de sólidos arrastrados en las almohadillas antivaho aumenta la caída de presión del sistema y eventualmente puede restringir el flujo de gas. La mayoría de los sistemas modernos incorporan sistemas de limpieza automatizados que utilizan aire comprimido o vibración mecánica para desalojar los sólidos capturados. La inspección manual durante los intervalos de mantenimiento programados garantiza que las almohadillas permanezcan en la posición adecuada y funcionen según lo diseñado.
Corrosión e integridad estructural
La inspección visual periódica de las estructuras metálicas expuestas, la medición del espesor de las paredes en áreas vulnerables y la atención inmediata a los daños en el revestimiento previenen fallas estructurales. Muchas instalaciones establecen programas de inspección trimestrales que incluyen mediciones de espesor ultrasónicas de componentes críticos que contienen presión. Este enfoque preventivo extiende significativamente la vida útil del equipo en comparación con los protocolos de mantenimiento reactivo de reparación después de una falla.
Manejo de sumideros y eliminación de sólidos
La eliminación continua de sólidos sedimentados evita el bloqueo de las líneas de circulación y mantiene un volumen de agua adecuado para los sistemas de aspersión. Muchas instalaciones incorporan sistemas automatizados de flujo inferior que operan en ciclos cronometrados, mientras que otras utilizan sensores de nivel para descarga basada en la demanda. La eliminación adecuada de los sólidos eliminados de acuerdo con los requisitos ambientales locales representa una responsabilidad operativa importante.
Análisis comparativo de rendimiento: control de polvo húmedo versus convencional
Comparación directa con sistemas de filtración en seco
Comprender las distinciones entre los enfoques de depuración húmeda y filtración seca convencional aclara por qué las instalaciones de coquización modernas seleccionan cada vez más la tecnología húmeda:
Factor de rendimiento
Depurador húmedo
Filtro de bolsa seco
Eficiencia de recolección de polvo
95-99%
98-99%
Capacidad de enfriamiento de gas
Excelente, reducción de 50-100 C
Enfriamiento deficiente y mínimo
Absorción química
Capacidad fuerte e integrada
Ninguno, se requiere una unidad separada
Requisitos de mantenimiento
Servicio moderado de boquillas y bombas.
Reemplazo intensivo y regular del filtro
Huella del sistema
Diseño compacto y de torre vertical
Módulos de cartuchos múltiples más grandes
Costo operativo por año
Más bajo, menos piezas de repuesto
Eliminación de cartuchos más elevada y frecuente
Evolución de la industria y direcciones de desarrollo futuro
Integración avanzada de procesos
Las instalaciones de coquización de próxima generación integran cada vez más sistemas de depuración húmeda con sistemas avanzados de seguimiento de procesos y control automatizado. La medición de la concentración de polvo en tiempo real mediante sensores ópticos permite el ajuste dinámico de las tasas de pulverización y el flujo de agua, optimizando la eficiencia de recolección en condiciones operativas variables. Los algoritmos de aprendizaje automático analizan patrones en los datos operativos y predicen los requisitos de mantenimiento antes de que ocurra una falla en los componentes.
Tecnologías de conservación y reciclaje de agua
El creciente énfasis en las prácticas industriales sostenibles impulsa el desarrollo de sistemas mejorados de reciclaje de agua dentro de las instalaciones de depuración húmeda. Las tecnologías mejoradas de separación de sólidos permiten índices de recirculación más altos, lo que reduce los requisitos de agua de reposición y minimiza la descarga de aguas residuales. Algunas instalaciones modernas logran más del 90 por ciento de reutilización del agua, transformando fundamentalmente el perfil ambiental de las operaciones de depuración húmeda.
Soluciones integradas de control de emisiones
En lugar de tratar la eliminación de polvo, la desulfuración y la recuperación de amoníaco como funciones separadas, los diseños de instalaciones modernas contemplan sistemas integrados de múltiples etapas. La tecnología de depuración húmeda sirve como base, con etapas de pulido suplementarias que abordan contaminantes específicos que quedan después del lavado primario. Este enfoque integral logra una reducción general de emisiones superior en comparación con los equipos independientes.
Preguntas frecuentes
P1: ¿Qué temperaturas del gas de entrada pueden manejar de forma segura los depuradores húmedos en aplicaciones de secado de coque?
Los sistemas de aspersión directa de agua pueden adaptarse de manera segura a temperaturas de entrada de hasta aproximadamente 250 grados Celsius, con el tamaño de boquilla adecuado y el control de la tasa de aspersión de agua. Las temperaturas más altas pueden requerir etapas de enfriamiento de entrada o intercambio de calor indirecto antes de que el gas ingrese al depurador. La mayoría de los gases de escape del secado de coque se encuentran dentro de este rango operativo, lo que hace que los depuradores húmedos sean adecuados para la integración directa con equipos de secado estándar.
P2: ¿Con qué frecuencia se deben inspeccionar y limpiar las boquillas de aspersión?
Los intervalos de inspección dependen del contenido mineral del agua y del diseño del sistema, pero normalmente ocurren mensualmente o trimestralmente. Las instalaciones profesionales establecen cronogramas de referencia y se ajustan en función de los cambios de desempeño observados. Muchos sistemas modernos incorporan ciclos automáticos de lavado de boquillas durante el funcionamiento, lo que amplía los intervalos de servicio y mantiene patrones de pulverización consistentes. Los sistemas de filtrado de partículas reducen la frecuencia de bloqueo de las boquillas.
P3: ¿Qué parámetros de calidad del agua requieren monitoreo en un sumidero de depurador húmedo?
Los parámetros críticos incluyen el pH (normalmente mantenido entre 7 y 9 para una eficiencia de absorción óptima), el contenido total de sólidos suspendidos (idealmente por debajo de 5000 ppm para evitar la obstrucción de las boquillas) y la dureza mineral. Las pruebas de laboratorio periódicas del agua del sumidero guían los ajustes de dosificación de químicos. Muchas instalaciones monitorean el contenido de oxígeno disuelto, ya que las condiciones anaeróbicas pueden promover el crecimiento bacteriano y la generación de sulfuro de hidrógeno dentro del sumidero.
P4: ¿Pueden los sistemas de depuración húmeda funcionar con carga parcial o durante el arranque y apagado de las instalaciones?
moderno wet scrubbers incorporate sophisticated controls enabling safe operation across the full range of facility operating conditions. Variable frequency drive fans adjust air flow proportionally with inlet gas conditions, preventing equipment overload during startup or partial load conditions. Many systems can safely operate at loads as low as 20-30 percent of design capacity, making them suitable for facilities with frequent operational fluctuations.
P5: ¿Cuál es la vida útil típica de una instalación de depuración húmeda?
Con un mantenimiento adecuado y un reemplazo oportuno de los componentes, los sistemas de depuración húmeda generalmente funcionan durante 15 a 20 años antes de que sea necesaria una reconstrucción importante. Las boquillas, bombas y componentes de desgaste requieren reemplazo a intervalos de 3 a 7 años, dependiendo de las condiciones de operación. El control regular de la corrosión y el mantenimiento del revestimiento protector influyen significativamente en la longevidad general del sistema.
P6: ¿Cómo se comparan los depuradores húmedos con los precipitadores electrostáticos para el control del polvo del secado de coque?
Los precipitadores electrostáticos destacan por recoger partículas muy finas, pero carecen de capacidades de refrigeración de gases y absorción química. Los depuradores húmedos brindan una versatilidad superior para aplicaciones que requieren eliminación de polvo y desulfuración simultáneas. Los sistemas electrostáticos mantienen caídas de presión más bajas pero requieren alta energía eléctrica y sistemas de control sofisticados. Para aplicaciones de secado de coque que involucran partículas y contaminantes gaseosos, los depuradores húmedos generalmente ofrecen un rendimiento general superior.
P7: ¿Qué sucede con el polvo y el lodo capturados durante la operación del depurador húmedo?
Los sólidos sedimentados se eliminan a través del flujo inferior del sumidero y normalmente se dirigen a equipos de espesamiento y deshidratación, produciendo una torta sólida y un líquido clarificado. En ocasiones, la torta deshidratada puede reciclarse en procesos de coquización, venderse como combustible suplementario o eliminarse en instalaciones aprobadas. El líquido clarificado puede reciclarse al sumidero del depurador o tratarse para su descarga. Las instalaciones modernas evalúan cada vez más opciones beneficiosas de reutilización antes de considerar la eliminación.
P8: ¿Existen problemas de ruido u olores asociados con el funcionamiento de la fregadora húmeda?
Los sistemas de depuración húmeda bien diseñados funcionan silenciosamente y producen niveles de ruido de 75 a 85 decibelios a una distancia de funcionamiento, comparables a los equipos industriales convencionales. El desempañamiento adecuado evita columnas de vapor visibles en las chimeneas de descarga. La eliminación de olores depende de la eficiencia de absorción química del sulfuro de hidrógeno y el amoníaco; la mayoría de las instalaciones experimentan una reducción significativa de los olores en comparación con las operaciones de secado de coque no controladas. Las cámaras de rociado cerradas y las cubiertas de los sumideros minimizan el escape de olores atmosféricos.
El control de la contaminación del aire industrial es un desafío crítico para sectores como la fabricación de acero, la generación de energía, el cemento...
Introducción: ¿Por qué está recibiendo más atención la tecnología de control de la contaminación del aire?
En el vertiginoso mundo del desarrollo industrial...
Industrias como la fundición de acero desempeñan un papel crucial en la producción industrial. Sin embargo, las grandes cantidades de alta temperatura...


 简体中文