Comprender los desafíos en las operaciones de secado de coque
El secado de coque es un proceso crítico en las plantas metalúrgicas y de coquización, pero genera importantes desafíos operativos. Los hornos de secado producen gases de combustión a alta temperatura cargados de partículas finas, junto con trazas de compuestos de azufre y vapor ácido. Este complejo flujo de residuos presenta múltiples problemas para los operadores de plantas.
Los sistemas tradicionales de filtración en seco luchan con estas condiciones. Las altas temperaturas corren el riesgo de dañar los medios filtrantes, mientras que la composición química del escape acelera la corrosión del equipo. Muchas instalaciones enfrentan el incumplimiento de las regulaciones ambientales, lo que genera costosos cierres y sanciones regulatorias. El mantenimiento de los equipos se vuelve frecuente y costoso, lo que afecta la eficiencia y rentabilidad general de la producción.
Estos desafíos exigen una solución más sólida diseñada específicamente para entornos industriales de alta temperatura y alta carga de polvo. Aquí es donde la tecnología de lavado húmedo se vuelve esencial para las operaciones metalúrgicas modernas.
¿Qué es un sistema de depuración húmeda con secado de coque?
A depurador húmedo de secado de coque es un sistema de control ambiental integrado diseñado específicamente para aplicaciones metalúrgicas y de plantas de coquización. El sistema combina recolección de polvo, reducción de temperatura y eliminación preliminar de compuestos de azufre en un solo aparato unificado.
Componentes centrales y estructura
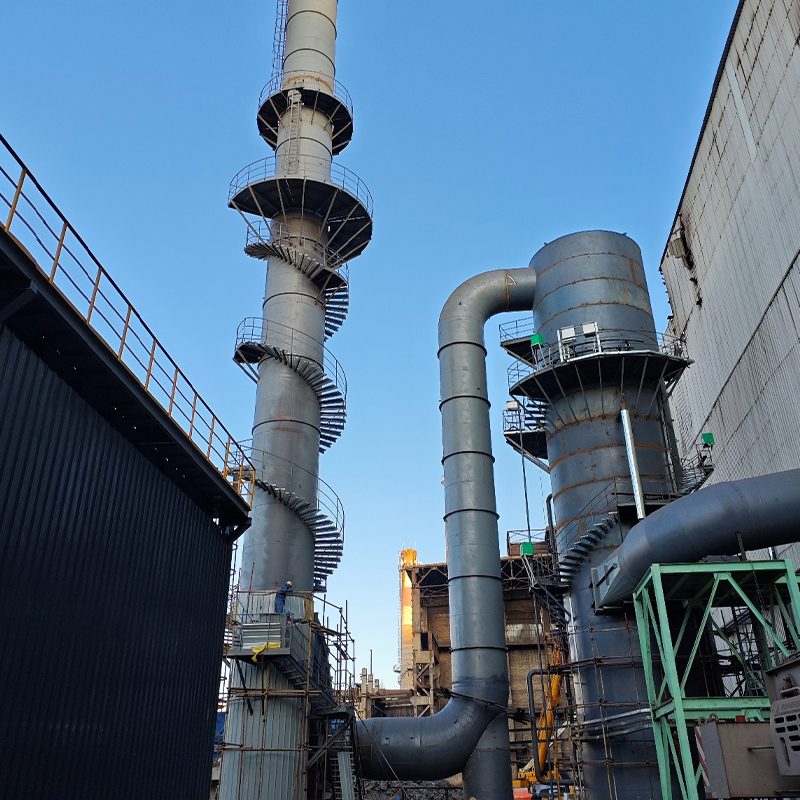
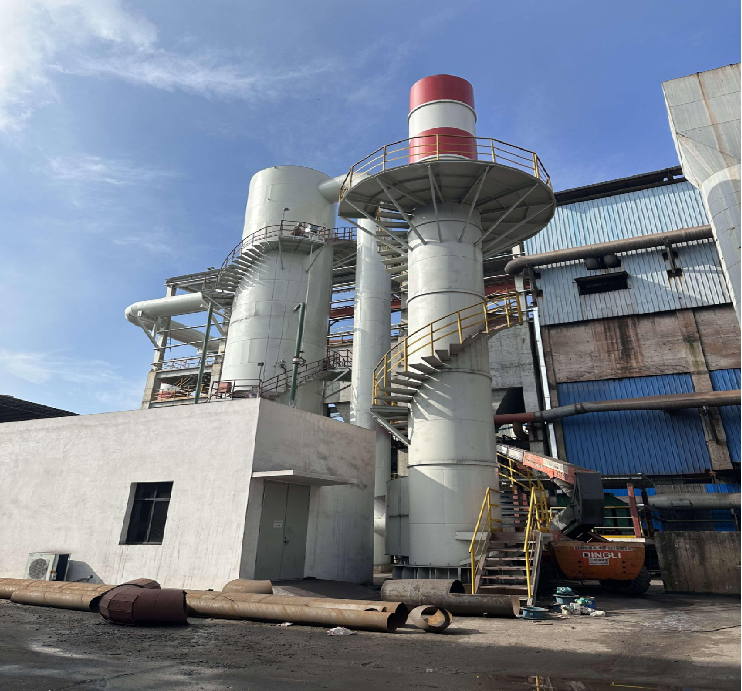
El sistema consta de una torre vertical de acero como recipiente de contacto principal. La torre presenta:
Cabezales de pulverización internos de múltiples etapas para una distribución uniforme del líquido
Escaleras de inspección de caracol con plataformas de seguridad para acceso de mantenimiento
Sistemas de tuberías de entrada y salida para el transporte de gases de combustión.
Cámara de eliminación de niebla para separar las gotas de agua arrastradas
Pila de escape montada en la parte superior para descarga de gas limpio
Unidad de tratamiento y recuperación de agua con circulación integrada
Estos componentes funcionan en conjunto como una solución completa de un solo paquete, que requiere un ensamblaje mínimo en el sitio y una integración con la infraestructura de producción existente.
Aplicaciones previstas
Esta tecnología es específicamente adecuada para:
Tratamiento de gases de escape de hornos de coque y secadores de tambor
Operaciones de secado de escorias siderúrgicas.
Gestión de gases de cola de hornos de sinterización metalúrgica
Recolección de polvo industrial a alta temperatura que requiere enfriamiento simultáneo
Principios operativos y flujo de procesos
Entendiendo cómo un colector de polvo húmedo opera ayuda a explicar por qué esta tecnología es superior para aplicaciones de secado de coque. El proceso involucra varias etapas integradas que trabajan simultáneamente para lograr una mejora integral de la calidad del aire.
El proceso de tratamiento
Etapa 1: ingesta y contacto - Los gases de combustión calientes del equipo de secado de coque ingresan a la torre depuradora a través de la conexión de entrada inferior. La velocidad del gas se controla para optimizar el tiempo de contacto sin crear una caída excesiva de presión en todo el sistema.
Etapa 2: Atomización líquida - Los sistemas de pulverización de varios niveles distribuyen el líquido de lavado por toda la cámara de la torre. El patrón de pulverización crea una niebla densa que maximiza la superficie de contacto entre las gotas de líquido y la corriente de gas entrante.
Etapa 3: captura de partículas - Las partículas de polvo chocan con las gotas de agua y quedan atrapadas. La reducción de temperatura se produce rápidamente a medida que el gas de alta temperatura intercambia calor con el líquido de lavado más frío. La combinación de captura húmeda y enfriamiento evaporativo hace que este proceso sea altamente eficiente en comparación con los métodos secos.
Etapa 4: Separación de niebla - El gas tratado asciende a través de la sección de eliminación de niebla, donde las fuerzas centrífugas y el impacto eliminan las gotas de agua arrastradas. Esto garantiza que el aire de descarga cumpla con los requisitos medioambientales y de seguridad.
Etapa 5: Descarga de escape - El gas limpio y enfriado sale a través de la chimenea superior a una temperatura y concentración de partículas significativamente reducidas, cumpliendo con los umbrales de cumplimiento normativo.
Etapa 6: Reciclaje de agua - El líquido de lavado cargado de polvo se drena al sumidero de recolección inferior, donde la sedimentación por gravedad separa los sólidos. El agua limpia recircula de regreso a los cabezales de aspersión a través de sistemas de bombeo dedicados, mientras que el lodo sedimentado se retira periódicamente para su eliminación adecuada.
Por qué el lavado en húmedo supera a la filtración en seco
Los filtros de bolsa seca dependen de la separación mecánica y sufren limitaciones críticas en el servicio de secado de coque a alta temperatura. Los medios filtrantes se degradan rápidamente por encima de ciertas temperaturas, lo que requiere un reemplazo constante y provoca interrupciones en la producción. Además, los filtros secos no pueden enfriar gases ni eliminar componentes ácidos del vapor.
El fregado húmedo elimina estas limitaciones. El agua proporciona una capacidad térmica inherente para el enfriamiento, previene la degradación del medio filtrante y neutraliza químicamente los compuestos ácidos de azufre. La tecnología maneja temperaturas extremas que destruirían los filtros mecánicos a los pocos días de funcionamiento.
Ventajas principales para las operaciones metalúrgicas
Capacidad excepcional de alta temperatura
El secado del coque produce gases de combustión que a menudo superan los 200 grados centígrados. Este régimen de temperatura destruye los sistemas de filtración mecánica en cuestión de horas. La tecnología de depuración húmeda funciona de manera confiable en todo este rango, enfriando los gases a temperaturas de descarga seguras y manteniendo la integridad estructural. La inversión en equipos está protegida contra daños por degradación térmica.
Integración multifunción
Una sola unidad realiza tres funciones críticas simultáneamente: recolección de partículas, enfriamiento de gases de escape y neutralización preliminar de gases ácidos. Esto elimina la necesidad de recolectores de polvo, torres de enfriamiento y sistemas de tratamiento químico separados, lo que reduce significativamente los gastos de capital y los requisitos de espacio.
Construcción industrial robusta
El diseño de torre vertical de gran diámetro resiste condiciones de proceso agresivas. La construcción de acero con revestimiento resistente a la corrosión opcional admite compuestos ácidos de azufre y flujos de gas de alta velocidad. Las plataformas de mantenimiento integradas y las escaleras de caracol brindan un acceso seguro para las actividades de inspección y reparación, lo que reduce el tiempo de inactividad y los costos de servicio. La estructura física sustancial resiste la deformación bajo estrés térmico y cíclico de presión.
Flexibilidad de diseño personalizable
La capacidad del sistema, la configuración interna y la selección de materiales se adaptan a los requisitos específicos de la planta. El volumen de procesamiento varía desde pequeños secadores auxiliares hasta grandes sistemas de escape de hornos primarios. Las especificaciones de materiales pueden incorporar acero inoxidable, acero al carbono revestido de caucho o recubrimientos especializados basados en la evaluación de la corrosividad y los parámetros presupuestarios. Los clientes reciben soluciones de ingeniería en lugar de equipos genéricos.
Cumplimiento ambiental estable
Las concentraciones de polvo en la salida cumplen consistentemente los umbrales regulatorios sin una lógica de control complicada ni cambios frecuentes de medios. El sistema mantiene el cumplimiento durante diferentes tasas de producción y fluctuaciones en la calidad del combustible, eliminando riesgos de penalización e incertidumbre operativa.
Parámetros de selección y diseño.
Información crítica para el dimensionamiento del sistema
La selección adecuada del equipo requiere una evaluación exhaustiva de sus condiciones operativas específicas. Los ingenieros necesitan los siguientes datos para desarrollar propuestas precisas y garantizar un rendimiento satisfactorio:
Caudal volumétrico de gases de escape (medido en metros cúbicos por hora o CFM)
Rango de temperatura del gas de entrada y fluctuaciones esperadas
Concentración de polvo en la entrada (gramos por metro cúbico o granos por pie cúbico)
Análisis de composición y distribución del tamaño de partículas de polvo.
Presencia y concentración de compuestos químicos (óxido de azufre, sulfuro de hidrógeno)
Huella de instalación disponible y espacio libre de altura
Características de la calidad del agua y disponibilidad en la instalación.
Estándares de descarga ambiental aplicables a su jurisdicción
Programa de producción y porcentaje de disponibilidad del sistema requerido.
Enfoque de solución llave en mano
Los proveedores modernos brindan soluciones integrales e integradas que eliminan la complejidad de su proceso de adquisición. Más allá del recipiente depurador principal, los sistemas completos incluyen:
Conductos de entrada y salida diseñados con juntas de expansión adecuadas
Bombas de circulación centrífugas calificadas para servicio industrial continuo
Boquillas de cabezal de pulverización automatizadas para una distribución uniforme del líquido
Equipos de recogida y manipulación de lodos.
Sistemas de control eléctrico con monitoreo de temperatura y presión.
Marcos de soporte estructural diseñados para las condiciones de su sitio
Documentación técnica completa y manuales operativos.
Apoyo a la puesta en marcha y formación del personal.
Este enfoque empaquetado simplifica la adquisición, la instalación y la gestión continua en comparación con el ensamblaje de componentes de varios proveedores.
Conceptos básicos de instalación, operación y mantenimiento
Requisitos de instalación del sitio
La implementación exitosa depende de una planificación y ejecución adecuadas durante la fase de instalación. La ubicación debe proporcionar una capacidad de cimentación adecuada para el peso de la torre llena, que generalmente oscila entre 5 y 15 toneladas, según el tamaño del recipiente. Es esencial un drenaje adecuado para la eliminación de lodos y la descarga de agua. Las conexiones de servicios públicos para energía eléctrica y suministro de agua deben confirmarse antes de la llegada del equipo.
La alineación vertical de la estructura de la torre es fundamental para una distribución equilibrada del flujo interno y un rendimiento óptimo. Los equipos de instalación profesionales utilizan instrumentos de precisión para verificar la alineación vertical dentro de los estándares de la industria. Las conexiones de conductos debidamente selladas evitan el desvío de aire y mantienen la eficiencia de recolección.
Operaciones Diarias y Semanales
Una vez operativos, los sistemas requieren una gestión práctica mínima. Los operadores deben monitorear la temperatura de entrada, manteniendo los parámetros dentro de las especificaciones de diseño. Los manómetros rastrean la resistencia del sistema y brindan una advertencia temprana sobre posibles bloqueos o problemas operativos. El nivel del agua en el sumidero de recolección requiere confirmación visual periódica. La inspección visual básica para detectar fugas o patrones de ruido inusuales ayuda a identificar las necesidades de mantenimiento de manera temprana.
Programa de mantenimiento programado
Mensual: Limpie las boquillas de aspersión para evitar la acumulación de minerales que reduce la eficiencia de la atomización. Inspeccione los cojinetes y sellos de la bomba para detectar cualquier indicio de desgaste.
Trimestral: Eliminación de lodos del depósito de recogida. Tome muestras y analice agua reciclada para determinar el equilibrio del pH y la concentración del inhibidor de corrosión. Inspeccione las superficies internas accesibles para detectar acumulación de sarro.
Anual: Inspección profesional de las superficies internas de la torre por parte de técnicos calificados. Reemplazo del sello de la bomba si el desgaste es evidente. Análisis completo del sistema de tratamiento de agua y posible sustitución de aditivos químicos.
Este programa de mantenimiento preventivo normalmente cuesta una quinta parte del gasto asociado con reparaciones de emergencia y paradas no planificadas.
Desempeño ambiental y cumplimiento normativo
Capacidades de reducción de emisiones
Las operaciones de secado de coque presentan desafíos complejos para la calidad del aire más allá de la simple recolección de polvo. El escape de alta temperatura transporta compuestos orgánicos volátiles, dióxido de azufre y partículas finas que amenazan el cumplimiento ambiental. Una fregadora húmeda diseñada y operada adecuadamente aborda los tres simultáneamente.
La reducción de partículas generalmente excede el 95 por ciento cuando se diseña para concentraciones específicas de polvo de entrada. La reducción de temperatura desde la entrada hasta la salida alcanza los 80-100 grados Celsius, lo que beneficia a los equipos posteriores y reduce el impacto térmico en la calidad del aire local. La eficiencia de eliminación de compuestos de azufre oscila entre el 60 y el 80 por ciento mediante la disolución en agua reciclada, y se puede lograr un rendimiento mejorado mediante la dosificación de aditivos alcalinos.
Gestión del flujo de residuos
moderno torre de lavado de gases de combustión La tecnología incorpora el reciclaje de agua para minimizar la huella ambiental y el costo operativo. El lodo recogido se deposita en la cuenca para su eliminación periódica, concentrando los residuos en un volumen manejable. Muchas instalaciones envían con éxito este material a procesadores de residuos industriales apropiados en lugar de a vertederos, apoyando los principios de la economía circular.
La calidad de la descarga de agua mejora continuamente a través del proceso de reciclaje a medida que los sedimentos se depositan y los sólidos suspendidos disminuyen. La descarga final de agua, si es necesaria, normalmente sólo requiere un ajuste básico del pH antes de la liberación al medio ambiente.
Cumplir con los estándares regulatorios
Las agencias ambientales de todo el mundo establecen límites de descarga específicos para el polvo, la temperatura y los compuestos químicos de los procesos industriales. La tecnología de fregado húmedo cumple o supera consistentemente estos requisitos y normalmente funciona con un margen de entre un 30 y un 40 por ciento por debajo de los umbrales reglamentarios. Esto proporciona un margen operativo para las variaciones en la tasa de producción y los cambios en la calidad del combustible que de otro modo causarían violaciones de cumplimiento.
Justificación económica y valor a largo plazo
Consideraciones de inversión de capital
Un sistema completo de depuración húmeda integrado para operaciones típicas de coquización de tamaño mediano requiere una inversión de capital en el rango comúnmente justificado por los requisitos de cumplimiento ambiental y el valor de protección de la producción. Si bien el costo inicial del sistema excede las alternativas simples de recolección seca, el costo total de propiedad favorece significativamente el lavado húmedo cuando se analiza durante períodos operativos de 10 años.
Los factores de costo clave incluyen:
Construcción del buque y componentes internos: 40-45 por ciento del total.
Bombeo, tuberías y equipos auxiliares: 25-30 por ciento
Controles, instrumentación y electricidad: 15-20 por ciento
Instalación, prueba y puesta en servicio: 10-15 por ciento
Reducción de costos operativos con el tiempo
Los sistemas de filtro seco acumulan importantes gastos continuos debido al reemplazo del filtro, que ocurre varias veces al año en aplicaciones de alta temperatura. Los depuradores húmedos eliminan este gasto recurrente casi por completo. Los costos del consumo de agua se compensan mediante sistemas de reciclaje que recuperan y reutilizan entre el 80 y el 90 por ciento del volumen circulado. El consumo de electricidad para el funcionamiento de la bomba es modesto en comparación con los requisitos de aire comprimido para la limpieza por impulsos del filtro seco.
La ventaja del costo operativo anual del lavado húmedo generalmente alcanza entre 10.000 y 15.000 unidades monetarias en comparación con los sistemas de filtración seca equivalentes durante un período de cinco años. Estos ahorros por sí solos justifican la selección del sistema basándose únicamente en un análisis económico, antes de considerar los beneficios de confiabilidad y cumplimiento ambiental.
Valor de mitigación de riesgos
Las infracciones ambientales conllevan sanciones que van desde multas moderadas hasta órdenes de cierre de instalaciones, según la gravedad de la jurisdicción. Las interrupciones de la producción por fallas en los equipos cuestan sustancialmente más que el mantenimiento rutinario del sistema. Las primas de seguros reflejan la confiabilidad operativa y el historial de cumplimiento ambiental. Los sistemas de depuración húmeda reducen las tres categorías de riesgo simultáneamente, brindando protección financiera más allá del ahorro directo de costos operativos.
Preguntas frecuentes
P1: ¿Cuánta agua consume diariamente un sistema de depuración húmeda?
El consumo de agua depende del tamaño del sistema y de la temperatura del gas de entrada, y normalmente oscila entre 100 y 500 litros por hora de funcionamiento. Sin embargo, los sistemas de reciclaje integrados devuelven entre el 80 y el 90 por ciento de este volumen para su reutilización, lo que reduce significativamente el consumo neto. La mayoría de las instalaciones descubren que los requisitos de agua de reposición son sorprendentemente modestos, a menudo menos de 10 a 20 litros por hora después de tener en cuenta la eficiencia del reciclaje y las pérdidas por evaporación.
P2: ¿Qué sucede si se interrumpe el suministro de agua durante la operación?
Operar sin circulación activa de rociado provocaría rápidamente daños en el sistema debido al contacto del gas a alta temperatura con superficies internas secas. Los sistemas modernos incluyen interbloqueos de apagado automático que detienen la alimentación de producción si la presión del agua cae por debajo de los niveles mínimos. Esta protección previene daños catastróficos y permite a los operadores tener tiempo para abordar los problemas de suministro antes de reiniciar la producción.
P3: ¿Con qué frecuencia se deben eliminar los lodos del depósito de recogida?
Las tasas de acumulación de lodos dependen de la concentración de polvo de entrada y del tamaño del sistema. Las instalaciones típicas eliminan el material sedimentado mensualmente, aunque algunas aplicaciones con alta carga de polvo requieren una eliminación semanal. Los lavabos de recolección modernos incorporan fondos inclinados y puertos de drenaje que facilitan el vaciado completo sin entrada manual en espacios reducidos. La mayoría de las instalaciones contratan a especialistas en desechos industriales para la recolección periódica y la eliminación adecuada.
P4: ¿Pueden los sistemas de depuración húmeda eliminar compuestos de azufre sin aditivos químicos?
El agua sola proporciona una capacidad limitada de eliminación de compuestos de azufre, normalmente con una eficiencia del 30 al 40 por ciento mediante una simple disolución. El rendimiento mejorado que requiere una eficiencia de eliminación del 70 al 80 por ciento requiere la dosificación de aditivos alcalinos para neutralizar químicamente los gases ácidos. La adición de hidróxido de sodio o suspensión alcalina es una práctica estándar en los sistemas profesionales. El equipo de dosificación funciona automáticamente según el análisis del gas de salida, lo que minimiza el consumo de productos químicos y mantiene el rendimiento objetivo.
P5: ¿Qué capacitación en mantenimiento requieren los operadores de planta?
Los sistemas de depuración húmeda son significativamente menos complejos que las configuraciones de filtración seca equivalentes. La capacitación generalmente requiere de 1 a 2 días de instrucción práctica que cubre el funcionamiento de la bomba, la limpieza de las boquillas, los procedimientos de eliminación de lodos y la resolución de problemas básicos. La mayoría de los operadores dominan rápidamente las tareas de mantenimiento de rutina. El soporte técnico profesional de los proveedores está disponible para inspecciones anuales más complejas o reemplazo de componentes.
P6: ¿Cómo cambia el rendimiento si la concentración de polvo de entrada excede las especificaciones de diseño?
Las cargas de polvo de gran tamaño reducen moderadamente la eficiencia de recolección y aceleran la acumulación de lodos, lo que requiere una limpieza más frecuente de los depósitos. Los diseños modernos incorporan un margen de capacidad para manejar variaciones operativas típicas sin una pérdida significativa de rendimiento. Sin embargo, una operación sostenida por encima de las especificaciones de diseño eventualmente requerirá una ampliación del sistema o etapas de recolección adicionales para mantener el cumplimiento. El monitoreo regular a través de la medición del polvo en la salida proporciona una alerta temprana si es necesario realizar ajustes.
P7: ¿Existen problemas de ruido con las instalaciones de torres depuradoras de gran tamaño?
Los sistemas de depuración húmedos funcionan de manera relativamente silenciosa en comparación con los recolectores secos con fuertes eventos de limpieza por impulsos. El funcionamiento de la bomba de circulación y el flujo de gas a través de la torre generan niveles de sonido típicamente inferiores a 85 decibeles a distancia, cumpliendo con los estándares de la mayoría de las instalaciones industriales. Se pueden incorporar materiales adicionales de atenuación del sonido si existen restricciones de ruido específicas en el lugar de instalación.
P8: ¿Cuál es la vida útil esperada de un sistema de depuración húmeda?
Los sistemas bien mantenidos suelen funcionar con éxito durante 15 a 20 años antes de que sea necesario reemplazar componentes importantes. La robusta construcción de acero resiste el desgaste operativo cuando se sigue constantemente el mantenimiento preventivo. Es posible que sea necesario reemplazar los cabezales de pulverización, los sellos de las bombas y los componentes internos no ferrosos en intervalos de 7 a 10 años, dependiendo de la calidad del agua y la composición química del gas procesado. Esta vida útil extendida mejora significativamente el desempeño económico a largo plazo en comparación con alternativas que requieren reemplazo frecuente.


 简体中文