El papel fONUdamental del control de la contaminación del aire en la industria moderna
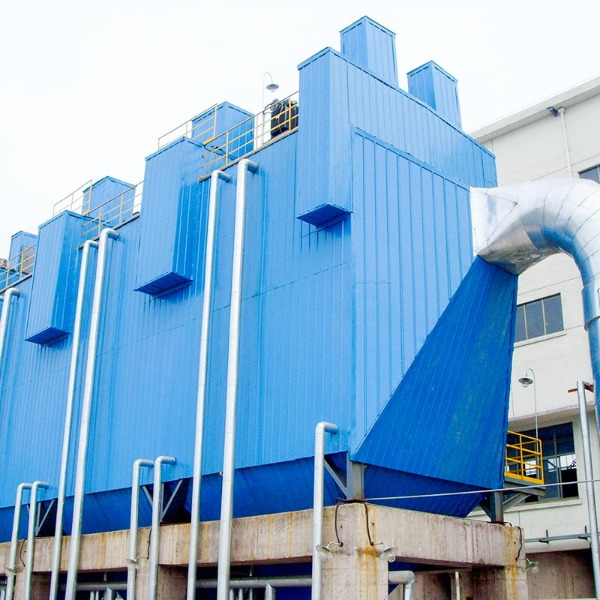
Las instalaciones industriales de todo el mundo generan millones de toneladas de partículas al año, desde polvo y humo hasta cenizas finas y partículas metálicas. Gestionar esta contaminación no es simplemente una preocupación ambiental: tiene un impacto directo en la eficiencia operativa, el cumplimiento normativo y la viabilidad de las instalaciones a largo plazo. Entre las tecnologías más efectivas para abordar este desafío se encuentra la precipitador electrostático , un sistema sofisticado que ha evolucionado durante más de un siglo hasta convertirse en un componente indispensable en la fabricación pesada, la generación de energía y el procesamiento químico.
Comprender la arquitectura técnica de estos sistemas permite a los ingenieros y administradores de instalaciones optimizar el rendimiento, reducir los costos operativos y tomar decisiones informadas sobre el mantenimiento y las actualizaciones. Esta guía examina los componentes fundamentales, los principios operativos y las consideraciones prácticas que definen la tecnología moderna. precipitador electrostático tecnología.
Principios y mecanismos operativos básicos.
un precipitador electrostático funciona mediante un principio engañosamente simple pero muy eficaz: las partículas suspendidas en el flujo de aire se cargan electrostáticamente y luego se recogen en superficies con cargas opuestas. A pesar de esta simplicidad fundamental, la ejecución implica una ingeniería precisa y subsistemas coordinados que trabajan en conjunto.
Proceso de ionización y transferencia de carga.
El proceso comienza en la región de ionización, donde las moléculas de gas son bombardeadas con electrones de alta energía. Un potencial negativo, que normalmente oscila entre 40.000 y 100.000 voltios, crea un intenso campo eléctrico que arranca electrones de las moléculas de gas neutro y genera iones. Estos iones negativos recién creados chocan con partículas suspendidas, transfiriendo su carga. La eficiencia de esta transferencia de carga depende de varios factores: tamaño y composición de las partículas, velocidad del gas, contenido de humedad y configuración del electrodo.
Las partículas más pequeñas presentan un desafío particular en la ionización. Las partículas de menos de un micrómetro son más difíciles de cargar eficazmente porque tienen menos superficie disponible para recibir electrones. Sin embargo, los diseños modernos de ESP han mejorado sustancialmente la eficiencia de ionización de partículas ultrafinas mediante el espaciado optimizado de los electrodos y la modulación de corriente.
Fase de Migración y Recolección
Una vez cargadas, las partículas migran hacia placas colectoras, generalmente superficies metálicas planas o tubulares mantenidas al potencial de tierra o con una carga positiva opuesta a las partículas. El campo eléctrico proporciona la fuerza impulsora de esta migración. El tiempo de residencia en la zona de recolección es crítico; un tiempo insuficiente da como resultado que las partículas salgan con el gas tratado, mientras que un tiempo de residencia excesivo aumenta los costos de capital sin ganancias proporcionales de eficiencia. La mayoría de los sistemas industriales alcanzan tiempos de residencia de partículas entre 5 y 20 segundos.

Componentes esenciales de un sistema de precipitador electrostático industrial.
Un totalmente funcional precipitador electrostático comprende múltiples subsistemas integrados. Cada componente cumple una función distinta y la falla de cualquiera de ellos puede comprometer el rendimiento de todo el sistema.
Electrodos de descarga: el motor de ionización
Los electrodos de descarga crean el intenso campo eléctrico necesario para la ionización de partículas. Estos electrodos vienen en varias configuraciones, cada una con distintas ventajas y características operativas:
Electrodos de alambre: los alambres delgados suspendidos verticalmente mantienen una alta densidad de corriente en regiones localizadas, creando fuertes zonas de ionización.
Electrodos de varilla: más gruesos que los alambres, lo que proporciona mayor estabilidad mecánica y menor vulnerabilidad a la corrosión.
Electrodos de punta: con puntas afiladas que mejoran la intensidad del campo localizado, útiles para aplicaciones de polvo de alta resistividad
Electrodos de barra: Secciones rectangulares que ofrecen características intermedias entre alambres y varillas.
Los electrodos de alambre siguen siendo la opción más común en los sistemas modernos debido a su distribución de corriente superior y su confiabilidad operativa comprobada. Sin embargo, requieren inspección y mantenimiento más frecuentes que las configuraciones alternativas. Los tipos de electrodos dependen de las características del polvo, la composición del gas, la eficiencia de recolección requerida y la capacidad de mantenimiento.
Placas de recolección: el mecanismo de captura
Las placas colectoras constituyen el componente individual más grande por área de superficie en la mayoría de los diseños de precipitadores electrostáticos. Las partículas cargadas migran a estas placas y se adhieren mediante atracción electrostática combinada con fuerzas intermoleculares. Los ajustes de placas de recolección incluyen:
Configuración de placa plana: placas verticales paralelas que crean un campo eléctrico uniforme con una superficie máxima accesible
Configuración tubular: tubos cilíndricos que proporcionan superficies de recolección radiales con huellas compactas
Configuración de varilla en tubo: electrodos de descarga centrados dentro de los tubos de recolección para una optimización mejorada del campo
El espacio entre placas suele oscilar entre 150 y 400 milímetros, lo que equilibra la intensidad del campo eléctrico con la formación de capas de polvo y la complejidad operativa. Un espacio más amplio reduce la frecuencia de limpieza de los electrodos pero disminuye ligeramente la eficiencia de recolección. Un espacio más estrecho mejora la eficiencia, pero requiere un mantenimiento más frecuente y plantea mayores riesgos de formación de arcos eléctricos.
Sistemas de tolva y mecanismos de eliminación de polvo.
A medida que las partículas cargadas se acumulan en los platos colectores, gradualmente se forman capas de polvo. La acumulación excesiva degrada la intensidad del campo eléctrico y reduce la eficiencia de recolección. Los mecanismos de eliminación mecánica evitan esta degradación:
Mecanismos de golpeteo: los vibradores mecánicos golpean las placas colectoras a intervalos controlados, desalojando el polvo acumulado.
Sistemas de limpieza de electrodos: los mecanismos de golpeo secundarios se dirigen específicamente a los electrodos de descarga para evitar puentes.
Tolvas: las estructuras cónicas o piramidales debajo de las placas colectoras canalizan el polvo que cae hacia las salidas de descarga.
Equipo de descarga de polvo: barrenas, esclusas de aire giratorias o sistemas neumáticos transportan el polvo recogido a instalaciones de manipulación externas.
La frecuencia y la intensidad de los ciclos de golpeteo impactan significativamente el desempeño operativo. Un golpe insuficiente permite una acumulación excesiva de polvo; Los golpes excesivos generan ruido, aumentan el desgaste mecánico y pueden volver a arrastrar partículas a la corriente de gas. Los sistemas modernos emplean sensores de retroalimentación para optimizar los programas de rap basados en mediciones de opacidad de la pila en tiempo real.
Sistemas de suministro de energía de alto voltaje.
Mantener el potencial eléctrico requerido representa un requisito operativo fundamental. Las fuentes de alimentación de alto voltaje cumplen varias funciones críticas:
Generación de voltaje: los transformadores aumentan la energía de las instalaciones de millas de voltios a decenas de millas de voltios.
Regulación de corriente: el control de voltaje secundario mantiene la corriente de funcionamiento óptimo y al mismo tiempo evita la formación de arcos excesivos.
Detección y supresión de arco: los circuitos de respuesta rápidamente identifican eventos de arco eléctrico y reducen instantáneamente el voltaje para evitar daños al equipo.
Corrección del factor de potencia: las cargas capacitivas propias del diseño del precipitador requieren compensación para un funcionamiento estable a largo plazo.
Las fuentes de alimentación modernas incorporan controles digitales preferidos que optimizan continuamente los parámetros de voltaje y corriente según las condiciones de carga. Estos sistemas pueden compensar automáticamente las fluctuaciones de temperatura, las variaciones de la composición del gas y los cambios en la carga de polvo, mejorando la eficiencia de recolección y reduciendo el consumo de energía en comparación con diseños anteriores de parámetros fijos.
Sistemas de entrada y distribución de gas.
La recolección eficaz de partículas depende principalmente de la distribución uniforme del gas en las zonas de recolección. El gas mal distribuido crea zonas muertas con una eficiencia de recolección mínima. Las consideraciones de diseño de entrada incluyen:
Velocidad del flujo: normalmente se mantiene entre 0,5 y 1,5 metros por segundo, equilibrando el tiempo de residencia con el reingreso de polvo.
Distribución de velocidad: los diseños de entrada especializados minimizan las variaciones en la sección transversal para garantizar un tiempo de residencia uniforme
Paletas giratorias: los elementos internos en conductos curvos suavizan las transiciones de gas y reducen la turbulencia.
Equipos de acondicionamiento de gas: los sistemas de enfriamiento, las unidades de humidificación o las cámaras de mezcla ajustan las propiedades del gas para una recolección óptima.
Sistemas de control de emisiones y salidas.
El gas limpio sale del precipitador a través de conductos de salida equipados con:
Sistemas de monitoreo de opacidad: sensores en tiempo real miden las emisiones de la chimenea y activan alarmas en caso de degradación del rendimiento.
Ventiladores de tiro inducido: mantienen el flujo de aire necesario y superan las caídas de presión del sistema
Filtros de salida: los filtros de pulido pueden complementar la precipitación en aplicaciones que requieren tasas de emisión excepcionalmente bajas.
Configuraciones de diseño: sistemas húmedos versus secos
Dos filosofías de diseño principales dominan el control de la contaminación del aire industrial, cada una con características técnicas y operativas distintas.
Diseño de precipitador electrostático seco.
Los sistemas secos recolectan partículas en superficies de recolección sólidas sin medios líquidos. Esta configuración domina las aplicaciones industriales generales por varias razones fundamentales:
Simplicidad: el diseño mecánico es sencillo y requiere un mínimo de sistemas auxiliares.
Recuperación de partículas: el polvo recolectado se puede recuperar y reciclar fácilmente en muchos procesos industriales.
Eficiencia operativa: requisitos menores de energía para los sistemas de ventiladores en comparación con alternativas de manejo de líquidos
Accesibilidad para el mantenimiento: los componentes internos se inspeccionan y reparan fácilmente
Sin embargo, los sistemas secos enfrentan limitaciones con partículas pegajosas, higroscópicas o altamente corrosivas que pueden atravesar las placas colectoras o corroer las superficies metálicas.
Tecnología de precipitador electrostático húmedo
el precipitador electrostático húmedo (WESP) representa una evolución especializada que aborda las limitaciones de los sistemas secos. Desarrollada originalmente para aplicaciones de la industria metalúrgica, la tecnología WESP se ha expandido al procesamiento químico, la refinación de petróleo y la fabricación especializada. Las características operativas claves incluyen:
Sistemas de pulverización líquida: agua o soluciones especialmente formuladas cubren continuamente las superficies de recolección.
Suspensión de partículas: la película líquida suspende las partículas recolectadas, evitando que se formen puentes en la superficie y permitiendo su eliminación a través del drenaje del líquido.
Protección contra la corrosión: Los medios líquidos protegen las superficies metálicas de recolección de componentes de gas corrosivos.
Eficiencia mejorada: las propiedades humectantes de los líquidos pueden mejorar la adhesión de partículas y la eficiencia de recolección para tipos de polvo desafiantes.
El precipitador electrostático húmedo para aplicaciones de la industria metalúrgica ha demostrado un valor particular en escenarios que involucran emisiones de plantas de sinterización, operaciones de fundición y procesamiento secundario de metales, donde los desafíos severos en la composición de las partículas hacen que la recolección en seco sea problemática. Sin embargo, los sistemas WESP introducen complejidad operativa a través de requisitos de manejo de aguas residuales, costos de consumo de químicos y procedimientos de mantenimiento más complejos.
Análisis comparativo: sistemas secos versus sistemas húmedos
La siguiente tabla presenta métricas de comparación clave entre configuraciones secas y húmedas:
| Métrica de rendimiento | ESP seco | ESP húmedo |
| Eficiencia de cobranza | 94-99% | 95-99,5% |
| Consumo de energía | Línea de base | 15-25% más alto |
| Recuperación de partículas | Excelente | Limitado |
| Frecuencia de mantenimiento | moderado | superior |
| Manejo de gases corrosivos | desafiante | superiores |
| Manejo de partículas pegajosas | problemático | Efectivo |
Parámetros operativos críticos y optimización del rendimiento
Propiedades y acondicionamiento del gas.
Las características de la corriente de gas influyen fundamentalmente en el rendimiento del precipitador electrostático. La temperatura, el contenido de humedad y la composición del gas crean condiciones que mejoran o inhiben la recolección eficiente de partículas.
La regulación de la temperatura representa una preocupación operativa principal. La mayoría de los mecanismos de descarga eléctrica funcionan de manera óptima entre 120 y 180 grados Celsius. Las temperaturas por debajo de este rango aumentan la resistividad eléctrica, lo que puede provocar una ruptura de voltaje. El calor excesivo degrada los materiales aislantes y aumenta las tasas de corrosión de los componentes. Los equipos de refrigeración o calefacción de gas mantienen condiciones óptimas de temperatura, a menudo como componente integral de las modernas instalaciones industriales.
El contenido de humedad afecta dramáticamente las propiedades eléctricas del polvo. Los niveles de humedad entre el 8 y el 12 por ciento optimizan la retención de carga de partículas y la eficiencia de recolección en muchas aplicaciones. Las condiciones excesivamente secas crean problemas de electricidad estática y reducen la adhesión de partículas. La humedad excesiva puede provocar puentes de polvo y arcos eléctricos. Los sistemas de control de humedad mantienen activamente los rangos de humedad objetivo mediante inyección de vapor o equipos de acondicionamiento.
Requisitos del sistema de caída de presión y ventilador
La resistencia al flujo de gas a través del sistema precipitador electrostático requiere una capacidad de ventilador suplementaria. La caída de presión suele oscilar entre 250 y 500 pascales en condiciones normales de funcionamiento. Esta resistencia surge de varias fuentes:
Geometría del electrodo: las regiones del campo eléctrico crean inherentemente resistencia al flujo de aire
Acumulación de polvo: la acumulación progresiva de una capa de polvo aumenta la resistencia durante los ciclos de golpeo.
Configuraciones de entrada y salida: el diseño de los conductos aporta resistencia adicional
Los ventiladores de tiro inducido deben superar esta resistencia y al mismo tiempo mantener la velocidad objetivo del gas a través de las zonas de recolección. Los requisitos de energía de los ventiladores impactan directamente los costos operativos de electricidad. Los sistemas modernos emplean ventiladores de frecuencia variable que ajustan la velocidad en función de las mediciones reales de caída de presión, lo que reduce el consumo de energía innecesario durante los períodos de menor carga de polvo.
Efectos de resistividad y características del polvo.
La resistividad eléctrica del polvo recogido influye significativamente en los mecanismos de recogida. Los polvos de alta resistividad, típicos de las cenizas volantes de la combustión de carbón o de las emisiones de fundiciones de aluminio, presentan desafíos operativos particulares. Las partículas acumulan una carga eléctrica excesiva mientras se encuentran en las placas de recolección, creando fuerzas repulsivas que resisten la adhesión. Este efecto de "corona inversa" puede reducir la eficiencia de recolección del 95 por ciento al 60 por ciento o menos en aplicaciones de alta resistividad no industriales.
Las estrategias de mitigación incluyen:
Reducción de la resistividad eléctrica: el trióxido de azufre o los productos químicos acondicionadores alteran las propiedades de la superficie del polvo.
Ajuste de humedad: el aumento de la humedad reduce la resistividad a través de fugas de carga superficial
Optimización de la temperatura: las temperaturas de funcionamiento modificadas cambian las características de resistividad
Configuraciones de electrodos especializados: la geometría de campo mejorada compensa los efectos de resistividad
Factores que afectan la eficiencia de la cobranza
Distribución del tamaño de partículas.
El tamaño de las partículas representa uno de los factores más influyentes que determinan la eficiencia de la recolección. La relación no es lineal y crea tanto zonas de recolección óptimas como rangos de tamaño problemáticos:
Partículas ultrafinas (por debajo de 1 micrómetro): es difícil cargarlas de manera efectiva, pero una vez cargadas, se produce una recolección muy efectiva.
Partículas finas (1-10 micrómetros): recolectadas de manera más eficiente en condiciones de operación estándar
Partículas gruesas (más de 10 micrómetros): se cargan fácilmente y se recogen rápidamente
Las aplicaciones que generan partículas en distribuciones de tamaño amplio pueden lograr eficiencias de recolección generales del 98-99 por ciento, a pesar de la eficiencia variable en las bandas de tamaño individuales. El diseño del sistema debe tener en cuenta los tamaños de partículas objetivo y optimizar los ajustes de los electrodos en consecuencia.
Mantenimiento y condición de los electrodos.
La condición física de los electrodos de descarga afecta directamente la eficiencia de ionización. La erosión, corrosión o deformación reducen gradualmente el rendimiento:
Erosión del alambre: el arco eléctrico sostenido consume gradualmente el material del electrodo, lo que reduce el diámetro.
Acumulación de capas de polvo: las películas aislantes de polvo en las superficies de los electrodos reducen el voltaje efectivo
Daño mecánico: Deformación física por contacto con placas colectoras o estructuras de soporte.
Los programas de inspección sistemática con criterios de reemplazo basados en la degradación del desempeño medida mantienen una eficiencia constante. Muchos sistemas modernos emplean monitoreo automatizado de la opacidad con control de retroalimentación, lo que activa recomendaciones de reemplazo de electrodos antes de que la degradación de la eficiencia sea excesiva.
Optimización del sistema de rap
La frecuencia y la intensidad de los ciclos de golpeo influyen significativamente en el rendimiento sostenido. Un golpeteo inadecuado permite una acumulación excesiva de polvo, lo que reduce la intensidad del campo eléctrico y la eficiencia de recolección. Los golpes excesivos vuelven a arrastrar las partículas ya recogidas, lo que paradójicamente aumenta las emisiones de salida. La estrategia óptima ajusta la frecuencia del rap en función de la opacidad de la pila en tiempo real, manteniendo normalmente intervalos de 10 a 30 segundos entre eventos de rap.
Cómo reducir el consumo de energía de los sistemas ESP
El consumo de energía representa el mayor coste operativo continuo de los precipitadores electrostáticos industriales. Varias estrategias reducen óptimamente los requisitos de energía sin comprometer la eficiencia de la recolección.
Optimización avanzada de la fuente de alimentación
Las fuentes de alimentación digitales con algoritmos de control inteligentes optimizan los parámetros eléctricos en tiempo real, ajustando automáticamente el voltaje y la corriente a las condiciones de carga reales en lugar de mantener parámetros constantes. Este enfoque adaptativo reduce el consumo de energía entre un 8 y un 15 por ciento en comparación con los suministros convencionales de salida fija. Las técnicas de optimización clave incluyen:
Modulación de voltaje: reducción del voltaje máximo durante períodos de baja carga de polvo
Regulación actual: Mantener la corriente mínima necesaria para lograr la eficiencia requerida
Detección de arcos: responda rápidamente a fallas eléctricas antes de que ocurra un consumo excesivo de energía
Compensación eléctrica: ajuste de parámetros eléctricos para variaciones de temperatura ambiente.
Mejoras en la eficiencia del sistema de ventilador
Los ventiladores de tiro inducido consumen una cantidad significativa de energía eléctrica, especialmente cuando funcionan a velocidad constante, independientemente de los requisitos reales del sistema. Los sistemas de transmisión de frecuencia variable que ajustan la velocidad del ventilador en función de las mediciones de caída de presión pueden reducir el consumo de energía del ventilador entre un 30 y un 50 por ciento. Este enfoque mantiene la velocidad necesaria del gas y al mismo tiempo evita velocidades innecesariamente altas durante condiciones de baja carga de polvo.
Igualmente importante es la eficiencia del ventilador mecánico: el diseño del impulsor, la calidad de los rodamientos y la eficiencia del motor influyen en el consumo total de energía. El periódico de mantenimiento que garantiza que las rejillas de entrada estén limpias, los impulsores sin obstrucciones y los componentes correctamente alineados preservan las calificaciones de eficiencia del diseño. Los cojinetes desgastados o los residuos acumulados pueden aumentar los requisitos de energía del ventilador entre un 5 y un 10 por ciento.
Acondicionamiento del gas de entrada
La optimización de las condiciones del gas de entrada reduce los requisitos de tiempo de recolección y las pérdidas de potencia resistiva asociadas. El preenfriamiento del gas a las temperaturas objetivo (alrededor de 150 grados Celsius para la mayoría de las aplicaciones) antes de ingresar a las zonas de recolección mejora la eficiencia de la ionización y reduce los arcos eléctricos. Algunas instalaciones emplean sistemas de recuperación de calor estilo economizador que enfrían simultáneamente el gas de salida y precalientan el aire de entrada, mejorando la eficiencia térmica general de la instalación.
Precolección de partículas
La eliminación de una parte de la carga de polvo de entrada a través de dispositivos mecánicos de precolección, como multiciclones o cámaras de sedimentación, reduce la carga de polvo en el precipitador electrostático. Si bien estos dispositivos consumen una energía mínima, reducen efectivamente la carga de polvo del precipitador entre un 20 y un 40 por ciento, disminuyendo la corriente operativa requerida y reduciendo el consumo general de energía del sistema entre un 5 y un 10 por ciento.
Monitoreo del sistema y mantenimiento preventivo
El seguimiento sistemático de los indicadores clave de desempeño identifica la degradación de la eficiencia antes de que se vuelva grave. Seguimiento en tiempo real de:
Opacidad de la pila o tasas de emisión de partículas
Parámetros de corriente y voltaje eléctricos.
Caída de presión en todo el sistema.
Frecuencia e intensidad del ciclo de rap.
de lo contrario, las mediciones revelan tendencias de rendimiento que permiten la programación de mantenimiento predictivo. La detección temprana de la erosión de los electrodos, la acumulación de capas de polvo o el desgaste mecánico permite tomar medidas correctivas antes de que la eficiencia caiga a niveles problemáticos. El mantenimiento diferido generalmente resulta en una pérdida de eficiencia del 10 al 20 por ciento, lo que requiere una corriente eléctrica excesiva para compensar.
Precipitador electrostático versus tecnologías de filtración alternativas
mientras precipitador electrostatico Aunque siguen estando ampliamente implementadas, las tecnologías alternativas de control de la contaminación del aire abordan nichos operativos específicos o aplicaciones complementarias.
Comparación con los sistemas de filtrado de bolsas.
Los sistemas de filtración con bolsa emplean filtros de tela que capturan básicamente las partículas a medida que el gas fluye a través de un medio de tela. La siguiente comparación resalta las diferencias clave:
| característica | Precipitador electrostático | Filtro de bolsa |
| Rango de temperatura de funcionamiento | Temperatura ambiente a 450 C | 140-260 C (tejidos sintéticos típicos) |
| Manejo del tamaño de partículas | Ultrafino y espantoso | Todos los tamaños igualmente efectivos |
| Caída de presión | 250-500 Pa (varía según la carga) | 500-1500 Pa (aumentos continuos) |
| Recuperación de polvo | Polvo seco, fácilmente reciclado. | Polvo recogido mezclado con fibras. |
| Requisitos de mantenimiento | Inspección periódica de electrodos y golpes. | Reemplazo frecuente de la bolsa de filtro |
| costo de capital | inversión inicial superior | Menor inversión inicial |
| Costo operativo a largo plazo | Inferior (consumibles mínimos) | superior (reemplazo frecuente del filtro) |
Otras tecnologías complementarias
Varias tecnologías alternativas o complementarias abordan requisitos específicos de control de la contaminación:
Mejora del filtro electrostático: la combinación de la carga electrostática con la filtración de tela logra una mayor eficiencia con una menor caída de presión que los filtros de tela solos.
Filtros de medios ionizados: filtros de tela con propiedades de recolección mejoradas electrostáticamente
Sistemas de depuración húmeda: tecnologías de pulverización quirúrgica eficaces para contaminantes gaseosos solubles y partículas pegajosas
Sistemas combinados: precipitadores electrostáticos seguidos de filtros de pulido que alcanzan una eficiencia del 99,5 % para aplicaciones ultra exigentes
La mayoría de las instalaciones industriales complejas emplean múltiples tecnologías en secuencia, optimizando cada etapa para características contaminantes específicas. Una configuración típica podría emplear precipitadores electrostáticos como dispositivos de recolección primaria con cámaras de bolsas o filtros de aguas pulidoras abajo para abordar las partículas restantes en aplicaciones extremadamente sensibles a las emisiones.
Protocolos de mantenimiento y mejores prácticas operativas
Programas de inspección sistemática
Las inspecciones internas programadas revelan cambios en el estado de los componentes que permiten el mantenimiento predictivo. Los intervalos de inspección típicos varían de trimestre a año, según la composición del polvo y el entorno operativo. Los puntos críticos de inspección incluyen:
Condición del electrodo de descarga: medición del diámetro restante del cable, identificación de corrosión o erosión
Alineación de la placa colectora: verificación de espacios libres eléctricos y detección de deformaciones mecánicas
Conexiones eléctricas: identificación de conexiones sueltas, corrosión o degradación del aislamiento.
Funcionalidad del mecanismo de golpeo: prueba del funcionamiento mecánico y detección de desgaste
Funcionamiento del sistema de eliminación de polvo: verificación del funcionamiento del equipo de descarga e identificación de bloqueos
Estrategias de limpieza y reemplazo de electrodos.
La acumulación de películas de polvo aislantes en los electrodos reduce gradualmente la corriente eléctrica y la eficiencia de recolección. Los sistemas de limpieza de electrodos manuales o automáticos eliminan esta acumulación. La frecuencia de la limpieza depende de las características del polvo: los polvos pegajosos y adhesivos pueden requerir una limpieza cada 2 a 4 semanas, mientras que los polvos limpios y que fluyen libremente pueden requerir una limpieza solo trimestralmente.
El reemplazo de electrodos se vuelve necesario cuando la erosión reduce el diámetro del alambre en aproximadamente un 30 por ciento o cuando el daño por corrosión acumulada crea riesgos de seguridad. Los intervalos de reemplazo suelen extenderse de 3 a 10 años dependiendo de la frecuencia de los arcos eléctricos y la agresividad de la composición del polvo.
Documentación y seguimiento del rendimiento.
La documentación sistemática de los parámetros operativos crea valiosos registros históricos que permiten el análisis de tendencias:
Diariamente: opacidad de la chimenea, corriente y voltaje eléctricos, amperaje del ventilador, caída de presión
Semanal: observaciones visuales de la condición, rendimiento del sistema de golpeteo, función del equipo de eliminación de polvo.
Mensual: cálculos detallados de eficiencia, registro de actividades de mantenimiento, inventario de piezas
unnual: informe de inspección completo, análisis de rendimiento, prioridades de mantenimiento planificadas
Esta documentación identifica cambios graduales en el rendimiento que requieren correctivas antes de que la eficiencia se degrade de manera inaceptable. Las instalaciones con documentación consistente generalmente logran un desempeño de eficiencia dentro del 2-3 por ciento de las especificaciones de diseño; aquellos sin documentación a menudo experimentan una pérdida de eficiencia no detectada del 10 al 20 por ciento.
Tecnologías emergentes y desarrollos de mejora del rendimiento.
Sistemas de Control Inteligente e Inteligencia Artificial
Los sistemas modernos de precipitadores electrostáticos incorporan cada vez más controles inteligentes que aprenden patrones operativos y optimizan automáticamente los parámetros. Los sensores en tiempo real monitorean continuamente la corriente eléctrica, el voltaje, la caída de presión y la opacidad de la chimenea. Los algoritmos de aprendizaje automático identifican los parámetros operativos óptimos para las condiciones actuales, ajustando el voltaje del electrodo, la frecuencia de golpeteo y la velocidad del ventilador para maximizar la eficiencia de recolección y minimizar el consumo de energía. Estos sistemas pueden reducir el consumo operativo de energía entre un 15 y un 25 por ciento y, al mismo tiempo, mejorar la eficiencia de recolección.
Geometrias de electrodos mejoradas
Los esfuerzos de investigación y desarrollo continúan refinando los diseños de electrodos de descarga para mejorar la eficiencia de ionización y reducir la tendencia a la formación de arcos. Las innovaciones incluyen:
Electrodos de púas o dentados: geometría de superficie mejorada que aumenta la intensidad del campo localizado
Tipos de electrodos mixtos: combinación de geometrías de alambre y varilla para optimizar el rendimiento en diversas composiciones de polvo
Recubrimientos de superficies: Recubrimientos de electrodos especializados que mejoran la resistencia a la erosión y el rendimiento eléctrico.
Etapas de recolección secundaria de alta eficiencia
Las etapas de filtrado de pulido aguas abajo de los precipitadores electrostáticos primarios capturan las partículas que penetran en las zonas de recolección primaria. Los materiales de filtrado avanzados y la carga eléctrica mejorada en las etapas secundarias logran eficiencias generales del sistema superiores al 99,8 por ciento, adecuadas para los entornos regulatorios más exigentes. Los sistemas de dos etapas aumentan los costos operativos y de capital, pero resultan esenciales para instalaciones con limitaciones estrictas de emisiones.
Tecnologías de monitoreo del desempeño en tiempo real
Las tecnologías de sensores avanzados ahora monitorean las condiciones internas sin necesidad de apagar el sistema. Los sensores ópticos no invasivos miden el espesor de la capa de polvo en las placas recolectoras, lo que permite una optimización más precisa de los ciclos de golpeo. Los sistemas de monitoreo acústico detectan eventos de arco eléctrico, lo que permite una respuesta automática antes de que ocurran daños. Estas tecnologías mejoran la confiabilidad operativa y permiten el monitoreo remoto de sistemas distribuidos geográficamente.
Selección de la configuración óptima del precipitador electrostático
Determinar el diseño apropiado del sistema requiere la evaluación de múltiples factores interdependientes. Ningún diseño universal optimiza todas las aplicaciones; más bien, la situación de cada instalación presenta una combinación única de desafíos y requisitos operativos.
Evaluación de las características de la corriente de gas.
El análisis de diseño preliminar debe caracterizar exhaustivamente la corriente de gas entrante:
Caudal volumétrico: normalmente medido a la temperatura y presión de funcionamiento reales.
Distribución del tamaño de partículas.: obtenida mediante pruebas de impactador en cascada o análisis de difracción láser.
Carga de polvo: concentración de partículas en el gas de entrada, generalmente expresada en miligramos por metro cúbico.
Composición del gas: Presencia de componentes corrosivos, gases reactivos o corrientes que contienen humedad.
Variaciones de temperatura: variaciones estacionales u operativas que requieren compensación.
Resistividad eléctrica: propiedades eléctricas del polvo medidas que determinan las necesidades de configuración de los electrodos.
Requisitos reglamentarios y de rendimiento.
La ubicación de las instalaciones y el sector industrial imponen limitaciones de emisiones específicas. Las regulaciones modernas en la mayoría de las economías desarrolladas generalmente exigen eficiencias de recolección del 95 al 99 por ciento, y algunas aplicaciones especializadas exigen una eficiencia del 99,5 al 99,95 por ciento. Estos requisitos influyen directamente en la complejidad del diseño y los niveles de inversión de capital.
Análisis económico: evaluación del costo del ciclo de vida
La del sistema debe considerar el costo total de propiedad que se extiende a lo largo de la selección de la vida operativa prevista de la instalación (normalmente entre 20 y 30 años):
Inversión de capital: diseño, equipamiento, instalación y puesta en marcha del sistema.
Costos energéticos: Consumo eléctrico anual de ventiladores, descarga eléctrica y equipos auxiliares.
Mantenimiento y reparaciones: reemplazo de piezas, mano de obra de servicio y reparaciones de emergencia.
Materiales consumibles: electrodos de repuesto, componentes eléctricos y requisitos de actualización del sistema.
Cumplimiento medioambiental: multas reglamentarias, seguimiento y costes de documentación
Si bien los precipitadores electrostáticos generalmente requieren una mayor inversión de capital inicial en comparación con tecnologías alternativas, los costos operativos más bajos durante períodos operativos de varias décadas frecuentemente resultan en un costo total de propiedad superior. Un análisis financiero detallado que compare las alternativas del sistema es esencial antes de finalizar el diseño.
el Futuro de la tecnología de precipitación electrostática
El control de la contaminación del aire industrial continúa evolucionando para abordar regulaciones cada vez más estrictas y procesos industriales en evolución. Es probable que varias trayectorias influyan en el desarrollo tecnológico futuro:
Integración con el Internet industrial de las cosas.
Las redes distribuidas de sensores que monitorean el rendimiento del sistema en tiempo real permitirán la programación de mantenimiento predictivo, reduciendo fallas inesperadas y optimizando los parámetros operativos. Las plataformas de análisis basadas en la nube agregarán datos de rendimiento en múltiples instalaciones, identificando oportunidades de optimización y acelerando las mejoras tecnológicas.
Desarrollo de materiales avanzados
La investigación sobre nuevos materiales para electrodos, revestimientos de placas colectoras y componentes estructurales promete una mayor durabilidad, menores requisitos de mantenimiento y un mejor rendimiento en condiciones difíciles. Los materiales resistentes a la corrosión y la erosión extenderán la vida útil del equipo y reducirán los costos operativos.
Mejora del desempeño ambiental
Los sistemas de próxima generación seguirán mejorando la eficiencia de la recolección, particularmente de partículas ultrafinas (por debajo de 1 micrómetro) que las tecnologías actuales recolectan con menos eficacia. Un rendimiento mejorado en este rango de tamaño es esencial para abordar las preocupaciones sobre los impactos de las partículas finas en la salud y lograr los objetivos de calidad del aire en áreas urbanas e industriales.
Preguntas frecuentes
P1: ¿Qué hace que los precipitadores electrostáticos sean más eficientes que los filtros de mangas para grandes aplicaciones industriales?
Los precipitadores electrostáticos logran una eficiencia superior principalmente mediante un manejo superior de partículas ultrafinas y características de caída de presión más bajas. El mecanismo de carga eléctrica captura eficazmente partículas de menos de 1 micrómetro que requerirían una presión excesiva de filtración de la tela para eliminarlas. Además, a diferencia de las casas de filtros donde la caída de presión aumenta continuamente a medida que el polvo se acumula en la tela, los precipitadores electrostáticos mantienen una caída de presión relativamente estable durante los ciclos operativos. Esta ventaja de eficiencia se vuelve económicamente significativa en aplicaciones de gran volumen donde los costos de energía durante la vida útil del sistema superan las diferencias de inversión de capital.
P2: ¿Con qué frecuencia se deben reemplazar los electrodos y qué indicadores sugieren el momento oportuno para reemplazarlos?
Los intervalos de reemplazo de electrodos suelen oscilar entre 3 y 10 años, según la frecuencia del arco eléctrico, la composición del polvo y la intensidad operativa. En lugar de reemplazar electrodos en horarios fijos, las instalaciones modernas emplean criterios de reemplazo basados en el rendimiento. Los indicadores principales que sugieren el reemplazo incluyen: reducción mensurable en el diámetro del electrodo (normalmente 30 por ciento de erosión), aumento de la frecuencia de los arcos eléctricos que requieren reducciones de voltaje o mediciones de eficiencia que indican un deterioro por debajo del 90-95 por ciento del desempeño del diseño. La inspección visual durante el mantenimiento programado que identifica corrosión visible, picaduras o daños mecánicos también sugiere considerar el reemplazo.
P3: ¿Pueden los precipitadores electrostáticos manejar eficazmente partículas de polvo pegajosas o higroscópicas?
Los precipitadores electrostáticos secos manejan partículas pegajosas con dificultad, ya que las partículas tienden a formar puentes entre las placas colectoras o adherirse a los electrodos. Estas condiciones generalmente requieren tecnología de precipitador electrostático húmedo, donde los sistemas de pulverización líquida suspenden las partículas y evitan la adhesión a la superficie. Para polvos marginalmente problemáticos, las modificaciones a los sistemas secos pueden incluir ajuste de humedad, optimización de temperatura o geometría de electrodos especializados. Sin embargo, para partículas muy adhesivas, el diseño del sistema húmedo o las tecnologías complementarias resultan más confiables que intentar adaptar las configuraciones del sistema seco.
P4: ¿Qué papel juega el acondicionamiento de gas en el rendimiento del precipitador electrostático?
El acondicionamiento del gas abarca la gestión de la temperatura y la humedad, lo que influye significativamente en la estabilidad de la descarga eléctrica y la eficiencia de la recolección. El acondicionamiento de temperatura mantiene condiciones óptimas de ionización, normalmente entre 120 y 180 grados Celsius. El ajuste de la humedad tiene como objetivo un contenido de humedad del 8 al 12 por ciento, equilibrando la retención de carga de partículas con el riesgo de arco eléctrico. Ambos parámetros afectan principalmente la resistividad eléctrica del polvo, lo que determina la eficiencia de carga y la adherencia de la placa colectora. Las instalaciones que operan con condiciones de entrada de gas no controladas generalmente experimentan una variación de eficiencia del 15 al 25 por ciento a medida que los factores estacionales u operativos cambian las propiedades del gas. La inversión en equipos de acondicionamiento frecuentemente se justifica mediante la mejora de la confiabilidad y la reducción de los costos operativos.
P5: ¿Cómo mejoran las fuentes de alimentación digitales la eficiencia energética en comparación con los sistemas más antiguos basados en transformadores?
Los suministros de alto voltaje convencionales basados en transformadores funcionan con voltaje y corriente de salida fija, independientemente de las condiciones operativas reales. Las fuentes de alimentación digitales emplean control de retroalimentación en tiempo real, midiendo continuamente la carga eléctrica y ajustando los parámetros de salida para proporcionar el voltaje y la corriente mínimos necesarios para la eficiencia de recolección requerida. Este enfoque adaptativo reconoce que durante los períodos de baja carga de polvo, la producción eléctrica excesiva consume energía innecesariamente. Los suministros digitales reducen automáticamente la producción durante estos períodos, lo que generalmente reduce el consumo de energía entre un 8 y un 15 por ciento y, al mismo tiempo, mantiene una eficiencia de recolección constante. Además, la detección avanzada de arcos en los suministros digitales responde en milisegundos a las fallas eléctricas, evitando el desperdicio de energía antes de que ocurran daños.
P6: ¿Qué es la corona trasera y cómo afecta las aplicaciones de polvo de alta resistividad?
La corona trasera se desarrolla cuando el polvo acumulado en las placas del precipitador se carga tanto que el campo eléctrico se invierte, creando una fuerza repulsiva contra las partículas cargadas entrantes. Este fenómeno es particularmente problemático con los polvos de alta resistividad, como las cenizas volantes de la combustión del carbón. Cuando la retrocorona se vuelve severa, la adherencia de las partículas a las placas de recolección disminuye excesivamente y la eficiencia puede caer del 95 por ciento al 60 por ciento o menos. Las estrategias de mitigación incluyen la reducción de la resistividad eléctrica mediante productos químicos acondicionadores, ajuste de la humedad, modificación de la temperatura o configuraciones de electrodos especializados diseñados para minimizar los efectos de la retrocorona. Comprender el comportamiento del polvo de alta resistividad es esencial para aplicaciones que involucran cenizas volantes, ciertos polvos minerales o subproductos industriales especializados.
P7: ¿Cómo reducir los sistemas de ventiladores con variador de frecuencia los costos operativos de electricidad?
La tecnología del variador de frecuencia ajusta la velocidad del motor del ventilador según los requisitos reales del sistema en lugar de operar a una velocidad máxima constante. A medida que el polvo se acumula en las placas colectoras después de los ciclos de golpeteo, aumenta la caída de presión del sistema. Los sistemas de transmisión de frecuencia variable detectan este aumento de presión y aumentan gradualmente la velocidad del ventilador para mantener el flujo de aire objetivo. Por el contrario, a medida que el polvo se disipa y la caída de presión disminuye, la velocidad del ventilador se reduce proporcionalmente. Debido a que el consumo de energía del ventilador aumenta dramáticamente con los cambios de velocidad (generalmente proporcionales al cubo de la velocidad), incluso las reducciones modestas de velocidad reducen significativamente el consumo de energía. Las instalaciones que implementan unidades de frecuencia variable generalmente reducen el consumo de energía de los ventiladores entre un 30 y un 50 por ciento mientras mantienen una velocidad de gas y un rendimiento de recolección óptimos.
P8: ¿Qué ventajas ofrece la tecnología de precipitador electrostático húmedo para aplicaciones de la industria metalúrgica?
Los procesos metalúrgicos generan partículas que combinan características que desafían a los precipitadores electrostáticos secos: alta temperatura, componentes corrosivos, corrientes de gas que contienen humedad y características de partículas frecuentemente pegajosas. Los sistemas de precipitador electrostático húmedo abordan estos desafíos a través de medios líquidos que simultáneamente protegen las superficies de recolección de la corrosión, suspenden las partículas evitando la adherencia y brindan una eficiencia de recolección mejorada. Para las emisiones de plantas de sinterización, operaciones de fundición o procesamiento secundario de metales, los sistemas húmedos con frecuencia logran un rendimiento general y una confiabilidad superior en comparación con las alternativas secas. La complejidad adicional y los costos operativos asociados con el manejo de aguas residuales a menudo se justifican por una mayor confiabilidad y una menor frecuencia de paradas no planificadas.
P9: ¿Cómo deben los administradores de instalaciones interpretar las mediciones de opacidad de la chimenea en relación con la eficiencia de recolección?
Las mediciones de opacidad de la chimenea indican el porcentaje de luz visible bloqueada por partículas en los gases de escape, medido en una escala del 0 por ciento (completamente transparente) al 100 por ciento (completamente opaco). Los límites regulatorios generalmente restringen la opacidad entre un 5 y un 20 por ciento, según la jurisdicción y la industria. Sin embargo, la opacidad no se corresponde directamente con la eficiencia de la recaudación; un sistema que funcione con una eficiencia de recolección del 98 por ciento podría exhibir entre un 10 y un 15 por ciento de opacidad dependiendo de la carga de polvo de entrada. La relación depende críticamente de la concentración de polvo de entrada: una carga de entrada alta junto con una eficiencia de recolección del 98 por ciento da como resultado una opacidad de salida más alta que una carga de entrada baja con una eficiencia idéntica. Los administradores de instalaciones deben realizar un seguimiento tanto de la opacidad de salida como de la eficiencia de recolección calculada (masa de polvo de entrada menos masa de polvo de salida, dividida por la masa de polvo de entrada) para evaluar de manera integral el desempeño.
P10: ¿Qué actividades de mantenimiento preventivo extienden más significativamente la vida útil del equipo precipitador electrostático?
El mantenimiento preventivo sistemático se extiende de manera más significativa la vida útil del equipo a través de tres actividades principales: inspecciones internas programadas que identifican el desgaste de los componentes antes de que ocurra una falla, reemplazo rápido de los electrodos cuando el rendimiento se degrada a los criterios de reemplazo y documentación consistente de los parámetros operativos que permiten el análisis de tendencias. Las instalaciones que implementan programas integrales de inspección generalmente logran una vida útil de los equipos de 30 años o más; quienes practican el mantenimiento reactivo a menudo experimentan el deterioro del equipo en un plazo de 15 a 20 años. La detección temprana y la corrección de la erosión de los electrodos, la acumulación de capas de polvo en las superficies de recolección o el desgaste mecánico previenen fallas en cascada que comprometen múltiples componentes. La inversión en inspección de rutina, documentación y reemplazo planificado de componentes proporciona retornos económicos superiores en comparación con las respuestas reactivas a fallas inesperadas.


 简体中文