Cómo los depuradores húmedos de desulfuración de gases de combustión controlan las emisiones industriales de SO₂: tecnología, eficiencia y selección
INICIO / NOTICIAS / Noticias de la industria / Cómo los depuradores húmedos de desulfuración de gases de combustión controlan las emisiones industriales de SO₂: tecnología, eficiencia y selección
Cómo los depuradores húmedos de desulfuración de gases de combustión controlan las emisiones industriales de SO₂: tecnología, eficiencia y selección
Por administrador
¿Qué es un depurador húmedo FGD?
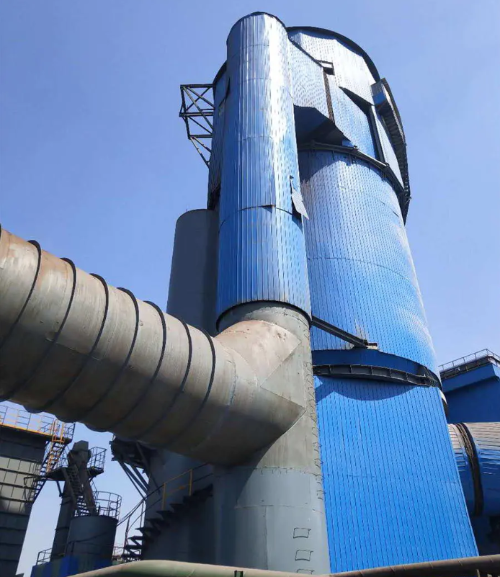
A fregadora húmeda diseñado para la desulfuración de gases de combustión (FGD) es un equipo industrial que elimina el dióxido de azufre (SO2) y otros contaminantes nocivos de las corrientes de gases de escape antes de que ingresen a la atmósfera. Estos sistemas representan una de las tecnologías más probadas y ampliamente implementadas en materia de cumplimiento ambiental, particularmente para plantas de energía, refinerías e instalaciones de fabricación de productos químicos que procesan materias primas con alto contenido de azufre.
A diferencia de las alternativas secas o semisecas, los depuradores FGD húmedos utilizan disolventes líquidos (normalmente lechada de piedra caliza) para absorber químicamente el SO2 de los gases de combustión. El proceso ocurre en un gran recipiente de torre donde el contacto a contracorriente entre el gas y el líquido maximiza la eficiencia de eliminación. El dióxido de azufre absorbido se oxida posteriormente y se convierte en un subproducto de yeso vendible, transformando un pasivo en una oportunidad comercial.
Componentes clave de una torre de depuración húmeda
Un sistema FGD húmedo completo comprende varias secciones críticas que trabajan en conjunto:
Torre absorbente: El recipiente de reacción principal donde entran en contacto los gases de combustión y la lechada de piedra caliza. Esta torre generalmente se construye con hormigón armado o acero inoxidable para resistir condiciones ácidas y gases corrosivos cargados de SO2.
Sistema de preparación de lodos: Molinos y equipos de mezcla que muelen piedra caliza (CaCO3) en partículas finas y las hidratan hasta obtener una suspensión estable con la consistencia y concentración adecuadas.
Sistema de aire de oxidación: Inyección de aire forzado que cataliza la oxidación del sulfito de calcio a sulfato de calcio (yeso), permitiendo la recuperación de subproductos y evitando la incrustación dentro del absorbente.
Eliminador de niebla: Elimina las gotas de líquido arrastradas del gas tratado antes de la descarga, evitando la pérdida de agua y la corrosión en los conductos aguas abajo.
Sistema de deshidratación de yeso: Separa y seca el producto de yeso para su eliminación o venta comercial a fabricantes de paneles de yeso y otras industrias.
Bomba de recirculación: Hace circular continuamente el licor de lavado a través de boquillas rociadoras en la parte superior del absorbente, lo que garantiza un contacto eficiente en contracorriente con los gases de combustión ascendentes.
Depurador húmedo versus depurador seco: ¿Cuál es la diferencia?
La distinción fundamental entre las tecnologías de DGC húmeda y seca radica en el estado físico del sorbente y el mecanismo de captura de contaminantes:
Característica
DGF húmeda
DGC seca
Estado sorbente
Lodo de piedra caliza (líquido)
Cal en polvo o lechada secada por aspersión
Eficiencia de eliminación de SO2
95–99%
90–95%
Recuperación de subproductos
Yeso (vendible, 95% de pureza)
Cenizas volantes (mixtas, de menor valor de mercado)
Consumo de agua
Alto (500–1000 m³/hora típico)
Muy bajo (solo evaporativo)
Huella
Más grande (altura de la torre de 40 a 60 m)
Compacto
Costo de capital
Moderado a alto
Mayor inversión inicial
Costo operativo
Moderado (agua reactiva)
Menor (se necesita menos reactivo)
Los sistemas FGD húmedos se prefieren en regiones con estándares estrictos de emisión de SO2 y donde las ventas de subproductos de yeso compensan los costos operativos. Los sistemas secos destacan cuando la disponibilidad de agua es limitada o la eliminación de residuos es una prioridad.
¿Cómo funciona la DGC húmeda de piedra caliza y yeso?
El proceso de piedra caliza-yeso representa la tecnología de desulfuración húmeda dominante a nivel mundial debido a su simplicidad, rentabilidad y comerciabilidad del subproducto del yeso. Comprender la química y la mecánica es esencial para los operadores de instalaciones y los profesionales de adquisiciones que evalúan las opciones del sistema.
La reacción química detrás de la eliminación de SO2
Cuando los gases de combustión que contienen SO2 entran en contacto con la lechada de piedra caliza, se producen una serie de reacciones químicas irreversibles:
Paso 1 – Disolución y Neutralización del Ácido: La piedra caliza (carbonato de calcio, CaCO3) reacciona con SO2 ácido y agua para formar sulfito de calcio (CaSO3) y dióxido de carbono. La piedra caliza se disuelve en el ambiente ácido, creando abundantes iones de hidróxido que amortiguan el pH de la suspensión a niveles óptimos (5,0 a 5,5).
Paso 2 – Oxidación a Yeso: El aire de oxidación inyectado convierte el sulfito de calcio (CaSO3) en sulfato de calcio (CaSO4). Este paso de oxidación es termodinámicamente favorable y normalmente se completa en 2 a 8 minutos, dependiendo del caudal de aire y el tiempo de residencia de la lechada. La oxidación es crítica porque el yeso exhibe propiedades de cristalización superiores en comparación con el sulfito, lo que reduce la formación de incrustaciones en las superficies internas y permite una deshidratación mecánica más fácil.
Paso 3 – Crecimiento y separación de cristales: Después de horas de residencia en los tanques absorbentes y clarificadores, los cristales de sulfato de calcio dihidratado (yeso) crecen y se asientan. El líquido clarificado se recicla de nuevo a la parte superior del absorbente, mientras que la lechada de yeso se transporta a un filtro de vacío o centrífuga para su deshidratación y apilamiento.
Proceso paso a paso dentro de la torre de absorción
La transformación física y química se produce de forma continua en la torre de absorción:
Entrada de gases de combustión: El gas de combustión caliente (normalmente a 120-150 °C de la caldera o del horno industrial) ingresa al fondo de la torre de absorción a una velocidad controlada, generalmente de 3 a 4 m/s, para evitar una caída excesiva de presión y al mismo tiempo garantizar una mezcla completa.
Zona de pulverización: La lechada de piedra caliza se rocía desde múltiples boquillas ubicadas en la parte superior y media de la altura de la torre. La suspensión se rompe en finas gotas, creando una enorme área de contacto interfacial entre el gas y el líquido.
Zona de reacción: El SO2 se difunde en la película líquida que rodea cada gota y reacciona con la piedra caliza disuelta. Las gotas caen por gravedad mientras el gas de combustión ascendente las transporta hacia arriba, creando una cascada en contracorriente que extiende el tiempo de residencia e impulsa la cinética de difusión.
Zona de oxidación: El aire se inyecta en la parte inferior a través de rociadores, burbujeando hacia arriba a través del absorbente. El oxígeno oxida el sulfito a sulfato en el líquido a granel y dentro de las gotas que caen, convirtiendo el producto en yeso más estable.
Zona de Recolección: El líquido saturado se acumula en el sumidero en la base de la torre. Los sólidos se sedimentan, lo que permite que el líquido clarificado sea bombeado de regreso a la parte superior de la torre para su recirculación, mientras que los sólidos sedimentados drenan hacia el circuito de deshidratación de yeso.
Salida de gases: El gas de combustión tratado (con SO2 reducido entre un 95% y un 99%) sube al eliminador de niebla en la parte superior, donde las gotas de agua arrastradas se eliminan mediante un empaque desempañador o eliminadores de niebla en forma de V. El gas limpio luego sale a la atmósfera o ingresa al equipo de control de contaminación aguas abajo.
El ciclo completo, desde la captura de SO2 hasta la oxidación y la recuperación de yeso, generalmente requiere de 8 a 12 minutos de tiempo de residencia de la lechada, dependiendo del tamaño de las partículas de piedra caliza, la estrategia de control del pH y la eficiencia de eliminación objetivo. La piedra caliza de partículas más pequeñas (80–90% que pasa por una malla 325) acelera las tasas de reacción y permite a los operadores lograr una mayor eficiencia con tasas de flujo de lechada más bajas.
¿Por qué elegir la tecnología DGC húmeda para su planta?
La decisión de invertir en sistemas FGD húmedos refleja tanto la necesidad regulatoria como la economía operativa. Las instalaciones que manejan combustibles con alto contenido de azufre o atienden mercados con estrictos estándares de calidad del aire descubren que los sistemas húmedos ofrecen rendimientos superiores cuando todos los factores se consideran de manera integral.
Industrias que dependen de depuradores húmedos
La tecnología DGC húmeda es fundamental en múltiples sectores industriales:
Generación de energía a carbón: La aplicación más grande a nivel mundial. Las calderas modernas de servicios públicos que queman carbón bituminoso o subbituminoso que contiene entre 1 y 3 % de azufre dependen de la DGC húmeda para cumplir con los límites de emisión de SO2, que en muchas regiones se exigen por debajo de 50 a 100 mg/Nm³.
Refinación de petróleo: Las unidades de desulfuración de fueloil y las calderas de coquización generan gases de escape ricos en SO2 que requieren una depuración de alta eficiencia. Las refinerías a menudo integran DGC húmeda con reducción catalítica selectiva (SCR) para el control combinado de SO2 y NOx.
Fabricación de productos químicos y petroquímicos: Las instalaciones que producen ácido sulfúrico, polímeros a base de azufre o procesan corrientes de petróleo crudo con alto contenido de azufre operan depuradores húmedos para capturar las emisiones de SO2 de los oxidadores térmicos, las unidades de calcinación y los hornos de tostación.
Fábricas de pulpa y papel: Las calderas de recuperación que queman licor negro producen importantes emisiones de SO2. Las fábricas de celulosa Kraft utilizan cada vez más sistemas FGD húmedos para alcanzar los estándares regionales de calidad del aire y reducir la contaminación del aire relacionada con el SO2 en áreas residenciales.
Procesamiento de metales: Las operaciones de fundición que extraen cobre, níquel, zinc y otros metales no ferrosos de minerales de sulfuro generan gases residuales cargados de SO2 que requieren una eficiencia de eliminación del 99 %. Wet FGD es el estándar de la industria para estas aplicaciones.
Conversión de residuos en energía y combustión de biomasa: Los incineradores de residuos sólidos municipales y las centrales eléctricas de biomasa producen composiciones heterogéneas de gases de combustión. Wet FGD proporciona un control de SO2 robusto y adaptable en diferentes calidades de combustible.
Factores clave de rendimiento: eficiencia, pH y relación L/G
Lograr una eliminación consistente y de alto rendimiento de SO2 depende del control de varios parámetros interdependientes. Comprender estos factores permite a los operadores e ingenieros optimizar el diseño y la operación del sistema:
Eficiencia de eliminación de SO2 (objetivo: 95–99%): La eficiencia depende principalmente de dos mecanismos: (1) la cantidad de lechada de piedra caliza que circula en relación con el volumen de gas de combustión, expresada como relación líquido-gas (L/G), y (2) el tiempo de residencia del gas en el absorbente. Los sistemas modernos logran habitualmente una eliminación del 95 % con proporciones L/G de 5 a 8 L/m³ y una eficiencia del 98 % al 99 % con proporciones de 10 a 15 L/m³. Se aplican rendimientos decrecientes: aumentar más de 15 L/m³ produce ganancias de eficiencia mínimas y al mismo tiempo aumenta drásticamente la potencia de bombeo, los costos de preparación de lodo y el consumo de agua.
Control de pH (óptimo: 5,0–5,5): El pH de la suspensión afecta directamente la velocidad de disolución de la piedra caliza y la cinética de absorción de SO2. A un pH inferior a 4,5, la piedra caliza se disuelve fácilmente, pero la absorción de SO2 se ralentiza debido a reacciones inversas y a la reducción de la fuerza impulsora para la difusión en fase gaseosa. Por encima de un pH de 6,0, la solubilidad de la piedra caliza disminuye, mientras que la absorción de SO2 se acelera, pero el riesgo de formación de incrustaciones y precipitación de yeso en las partes internas de las torres aumenta exponencialmente. Los operadores mantienen el pH dosificando cuidadosamente las tasas de adición de lechada de piedra caliza y el flujo de aire de oxidación. El control automatizado del pH mediante sondas en tiempo real se ha convertido en una práctica estándar en las instalaciones modernas.
Relación L/G (relación de volumen líquido-gas): Este parámetro adimensional, generalmente reportado como litros de lodo circulado por metro cúbico de gas de combustión, es quizás la variable de control más crítica. Las relaciones L/G más altas aumentan el área de contacto de la lechada y el tiempo de residencia, lo que aumenta la eficiencia pero aumenta el consumo de energía, el consumo de reactivos y la pérdida de agua por evaporación. La relación L/G óptima equilibra los objetivos de cumplimiento normativo con la minimización de costos operativos. Los estándares regionales de calidad del aire, el contenido de azufre del combustible y la carga de la caldera dictan fundamentalmente el punto de ajuste L/G.
Velocidad del gas (típica: 3 a 4,5 m/s): La velocidad vertical del gas de combustión a través del recipiente absorbente influye en la suspensión de las gotas, el tiempo de residencia y la caída de presión. Las velocidades más altas reducen la sección transversal del recipiente y el costo de capital, pero aumentan el trabajo de bombeo y el riesgo de erosión. Las velocidades más bajas aumentan el tiempo de residencia y la eficiencia, pero requieren recipientes más grandes. La mayoría de los operadores mantienen entre 3,5 y 4,0 m/s como punto ideal de ingeniería.
Tasa de oxidación del aire (típica: 60–90 % de oxígeno teórico): El exceso de oxígeno en el aire inyectado impulsa la conversión de sulfito a sulfato, pero la aireación excesiva aumenta la formación de espuma y el arrastre de líquido. El diseño del rociador de aire y la profundidad de inmersión influyen de manera crítica en la cinética de mezcla y oxidación. Los sistemas de aire de tamaño insuficiente provocan oxidación incompleta, precipitación de sulfitos y obstrucción del equipo de deshidratación.
Diagrama de flujo del proceso del sistema FGD húmedo
Factores a considerar al seleccionar un proveedor de fregadoras húmedas
Las decisiones de adquisición de sistemas FGD húmedos requieren una evaluación cuidadosa de múltiples criterios técnicos, comerciales y operativos. Los siguientes factores afectarán significativamente el rendimiento del sistema, la longevidad, el cumplimiento normativo y el costo total de propiedad.
Selección de materiales y resistencia a la corrosión
El ambiente interno de un absorbente de FGD húmedo es inherentemente corrosivo: el pH oscila entre 3,5 y 6,0, las temperaturas alcanzan los 60-70 °C y el SO2 disuelto y el ácido sulfuroso aceleran la oxidación del metal. La selección de materiales no es una ocurrencia tardía sino una decisión de diseño fundamental:
Hormigón Armado con Revestimiento de Goma: La elección de material dominante para absorbentes de gran escala. El hormigón proporciona resistencia estructural y masa térmica; un revestimiento de caucho (neopreno o EPDM) de 10 a 20 mm de espesor protege el hormigón del ataque químico. La preparación adecuada de la superficie y el curado del revestimiento de caucho extienden la vida útil de 20 a 30 años con un mantenimiento mínimo.
Acero inoxidable (grados austeníticos): Favorecido para sistemas más pequeños, torres de aspersión y secciones de desempañamiento debido a su resistencia superior a la corrosión y su estética de diseño más limpia. El acero inoxidable 316L resiste las picaduras en lodos ácidos que contienen cloruro. Las compensaciones incluyen un mayor costo de capital (2 a 3 veces el concreto) y la posibilidad de corrosión en grietas si las tolerancias de diseño son flexibles.
Materiales termoplásticos: Los plásticos reforzados con fibra (FRP) y los compuestos a base de poliéster están surgiendo en aplicaciones especializadas y mercados de modernización debido a su excelente resistencia química y cero riesgo de corrosión. Los datos sobre durabilidad a largo plazo siguen siendo limitados; Los ciclos térmicos y la exposición a los rayos UV en instalaciones al aire libre presentan riesgos desconocidos.
Materiales de la boquilla de pulverización: Las boquillas de aspersión experimentan los mayores índices de desgaste. Las puntas de cerámica o acero endurecido con superposiciones de carburo de tungsteno resisten la abrasión de las partículas de piedra caliza suspendidas. La inspección y el reemplazo de boquillas de rutina cada 2 a 5 años es una práctica operativa estándar.
Personalización y soporte posventa
Cada instalación industrial tiene características únicas de gases de combustión, limitaciones de espacio y requisitos operativos. Un proveedor confiable ofrecerá una personalización genuina en lugar de paquetes únicos para todos:
Ingeniería específica del sitio: Evalúe si el proveedor realiza análisis detallados del flujo de gas: medición de la concentración de SO2, niveles de NOx, carga de partículas, contenido de humedad y perfil de temperatura. Estos datos se incorporan al modelado de dinámica de fluidos computacional (CFD) para predecir la distribución de la pulpa, el tiempo de residencia del gas y la eficiencia en sus condiciones operativas específicas. Los proveedores que ofrecen pruebas a escala de laboratorio o datos de plantas piloto para su tipo de combustible y composición de gas demuestran rigor de ingeniería.
Escalabilidad modular: Para instalaciones con potencial de crecimiento o planes de expansión por fases, los sistemas diseñados con secciones de absorción modulares o arquitectura de tren paralelo permiten una adición incremental de capacidad sin necesidad de reemplazar todo el sistema. Confirme si los componentes internos (distribuidores, eliminadores de neblina) se pueden adaptar o actualizar dentro del recipiente existente.
Integración con la infraestructura existente: Los sistemas FGD húmedos interactúan con los conductos de escape de la caldera, los ventiladores de identificación, los precipitadores y las chimeneas posteriores. Los proveedores deben proporcionar diseños detallados de ductos y cimientos, certificaciones para cargas sísmicas, si corresponde, y coordinación con sus proveedores de equipos. Con frecuencia surgen costos ocultos de las modificaciones y soportes de los conductos.
Formación y Transferencia de Conocimiento: La operación y el mantenimiento de sistemas FGD húmedos requieren experiencia del operador en manejo del pH, reología de lodos, control del aire de oxidación y deshidratación de yeso. Seleccione proveedores que ofrezcan capacitación integral en el sitio, manuales de operación y mantenimiento, disponibilidad de repuestos y líneas directas de soporte de emergencia. La capacidad de diagnóstico remoto y los acuerdos de mantenimiento predictivo diferencian cada vez más a los proveedores premium de los proveedores de productos básicos.
Abastecimiento y logística de reactivos: La disponibilidad, los precios y la logística de transporte de la piedra caliza tienen un impacto crítico en los costos operativos. Los proveedores deben documentar las fuentes cercanas de piedra caliza, los descuentos por volumen, los cronogramas de entrega y los acuerdos de suministro de respaldo. De manera similar, confirmar la infraestructura de manejo de yeso: capacidad de equipos de deshidratación, instalaciones de almacenamiento y conexiones de mercado posteriores (paneles, cemento, agricultura) que permitan la recuperación de costos.
Ecosistema de repuestos: Identifique elementos de desgaste críticos (boquillas, juntas, impulsores de bombas, cartuchos eliminadores de niebla) y confirme la disponibilidad, los plazos de entrega y los precios a través de la red de proveedores. La disponibilidad de repuestos a largo plazo para una vida útil del sistema de 20 a 30 años requiere proveedores con canales de distribución y políticas de inventario establecidos.
Excelencia Operacional: Sistemas de Monitoreo y Control
Los sistemas modernos de DGC húmedo son instrumentos sofisticados que requieren monitoreo continuo y ajuste dinámico de parámetros para mantener la eficiencia de eliminación de objetivos y minimizar los costos operativos. Los sistemas de control avanzados transforman los depuradores húmedos de herramientas de cumplimiento pasivo en activos optimizados activamente.
Tecnología de monitoreo en tiempo real
Los circuitos de retroalimentación en tiempo real permiten una respuesta rápida a los cambios en la calidad del combustible, la carga de la caldera o las condiciones atmosféricas:
Analizadores continuos de SO2: Los sensores de SO2 infrarrojos o electroquímicos aguas arriba y aguas abajo del absorbente cuantifican la eficiencia de eliminación en tiempo real. Los puntos de ajuste objetivo (normalmente 50–100 mg/Nm³ de salida) ajustan automáticamente las tasas de alimentación de piedra caliza y las relaciones L/G para mantener los márgenes de cumplimiento sin un consumo excesivo de reactivos.
Sondas de pH: Los electrodos de pH sumergidos en el sumidero absorbente y el clarificador proporcionan información sobre la acidez de la lechada momento a momento. Los sistemas automatizados de adición de lechada de cal mantienen el pH dentro de ±0,2 unidades del punto de ajuste, evitando tanto la formación de incrustaciones (pH alto) como la disolución inadecuada de la piedra caliza (pH bajo).
Monitoreo de caída de presión: Las celdas de presión diferencial a lo largo del absorbente, del desempañador y de los conductos de salida indican obstrucción, formación de incrustaciones o saturación del eliminador de neblina. Los sistemas de alerta temprana activan ciclos de limpieza o alertas de mantenimiento antes de que se acelere la degradación del rendimiento.
oxidación Air Control: Los sensores de contenido de oxígeno y los medidores de flujo de aire garantizan una disponibilidad óptima de oxígeno para la oxidación de sulfitos. El control del aire de oxidación en circuito cerrado evita una conversión incompleta (que requiere costosos productos químicos de oxidación en fase líquida posteriores) y la formación de espuma (que aumenta el arrastre).
Monitoreo de la bomba de recirculación: Los sensores de vibración, las sondas de temperatura de los rodamientos y el seguimiento del consumo de energía detectan el desgaste del impulsor, la degradación de los rodamientos o la cavitación en las primeras etapas. Las alertas de mantenimiento predictivo permiten el reemplazo proactivo de componentes antes de una falla catastrófica.
Capacidades de seguimiento de carga
Las instalaciones industriales rara vez funcionan con una carga de caldera constante. Los sistemas FGD húmedos deben adaptarse a índices de reducción del 40 al 100 %, manteniendo el cumplimiento y la eficiencia en todo este ámbito operativo. Las características de diseño clave que permiten el seguimiento de carga incluyen:
Variadores de frecuencia variable (VFD): La bomba de recirculación equipada con VFD y los motores del ventilador de aire de oxidación escalan los caudales proporcionalmente a la carga de la caldera, lo que reduce el consumo de energía y el uso de reactivos durante el funcionamiento con carga baja. Los VFD logran fácilmente un ahorro de energía del 20 al 30 % en comparación con los motores de velocidad fija con control de aceleración.
Boquillas de aspersión multietapa: Los sistemas con cabezales de aspersión controlados independientemente en múltiples elevaciones de torre permiten una distribución eficiente en condiciones de carga parcial. Cargas más bajas activan menos boquillas, lo que mantiene una suspensión óptima de las gotas de lodo y un tiempo de residencia del gas sin exceso de arrastre de niebla.
Flujos de derivación y purga: Las líneas de derivación de lodo y las configuraciones de purga del clarificador permiten un control granular del tiempo de residencia y el pH sin apagar todo el sistema durante la reducción. El flujo de purga estratégico evita un aumento demasiado rápido del pH durante los períodos de baja carga cuando el volumen de gas y la carga de SO2 disminuyen simultáneamente.
Cumplimiento normativo y desempeño ambiental
Los límites de emisiones de SO2 varían a nivel mundial, pero tienden universalmente hacia el rigor. Los sistemas FGD húmedos son la tecnología principal que permite el cumplimiento de los estándares modernos, que en las regiones desarrolladas exigen concentraciones de SO2 en la salida de 50 a 100 mg/Nm³ o reducciones absolutas de la carga de SO2 del 85 al 99%, según el tipo de combustible y la clase de instalación.
Descripción general de los estándares globales de SO2
Los marcos regulatorios regionales impulsan la selección de tecnología y la estrategia operativa:
Unión Europea: La Directiva sobre grandes plantas de combustión (LCPD) y la Directiva sobre emisiones industriales (IED) exigen una eficiencia de reducción de SO2 del 97 al 99 % para unidades alimentadas con carbón y petróleo. Las concentraciones de salida promedio mensuales no deben exceder los 50 mg/Nm³ para la mayoría de los servicios públicos. Estos límites estrictos requieren sistemas FGD húmedos de alta eficiencia con control de oxidación avanzado.
Estados Unidos: Las regulaciones de la Ley de Aire Limpio limitan las emisiones de SO2 a través de los Estándares Nacionales de Calidad del Aire Ambiental (NAAQS). La mayoría de los regímenes regulatorios se traducen en límites de salida de 50 a 90 mg/Nm³ o 90% de eficiencia de eliminación. Los estados con áreas de incumplimiento pueden imponer restricciones más estrictas a las centrales eléctricas y refinerías.
China e India: La rápida industrialización y la creciente conciencia sobre la calidad del aire han impulsado la adopción de FGD húmedo en nuevas capacidades alimentadas con carbón. La eliminación obligatoria de SO2 supera el 90% para unidades grandes; Muchas instalaciones nuevas apuntan a una eficiencia del 95% para estar preparadas para el futuro contra ajustes anticipados.
Japón y Corea del Sur: Estos países, pioneros en el desarrollo de tecnología de DGC húmeda, imponen eficiencias de eliminación del 80 al 90 % con bajas concentraciones de salida (30 a 50 mg/Nm³). La madurez tecnológica y la experiencia de los operadores son excepcionalmente altas en estos mercados.
Más allá del SO2: beneficios colaterales y control de múltiples contaminantes
Los modernos sistemas FGD húmedos controlan simultáneamente múltiples contaminantes del aire, ofreciendo economías de alcance para el cumplimiento ambiental:
Eliminación de partículas: La lechada de piedra caliza actúa como un medio de depuración natural para las cenizas volantes, eliminando entre el 40% y el 70% de las partículas de entrada sin precipitadores electrostáticos ni cámaras de filtros dedicados. Esta co-eliminación reduce la carga de los equipos posteriores y los costos de eliminación.
Captura de niebla ácida y HCl: La suspensión alcalina neutraliza los vapores de ácido clorhídrico (HCl) y la niebla de ácido sulfúrico (H2SO4) formados por la oxidación del SO2 o presentes en el cloro del combustible. Los sistemas integrados de FGD húmedos capturan estos gases ácidos, impidiendo que lleguen a la atmósfera.
Influencia de la especiación de mercurio: Si bien la FGD húmeda no elimina directamente el mercurio elemental (Hg⁰), el entorno oxidante y la lechada de piedra caliza promueven la oxidación del Hg⁰ a mercurio divalente (Hg²⁺), que posteriormente es capturado por cámaras de filtros o unidades ESP aguas abajo. Esta vía indirecta mejora la eficiencia general del control del mercurio.
Sinergia con Reducción Catalítica Selectiva (SCR): Las centrales eléctricas y las refinerías utilizan cada vez más trenes de control integrados de SO2-NOx que combinan FGD húmedo con unidades SCR. La baja temperatura de salida del absorbente FGD (saturado, ~60°C) requiere recalentamiento antes del catalizador SCR para mantener la actividad. La integración estratégica del calor entre la caldera y los sistemas FGD/SCR optimiza la eficiencia energética y reduce los costos operativos.
Preguntas frecuentes sobre los depuradores húmedos FGD
P1: ¿Cuál es la eficiencia de eliminación de SO2 de un depurador húmedo?
Los sistemas DGC húmedos de piedra caliza y yeso logran rutinariamente una eficiencia de eliminación de SO2 del 95 al 99 % en condiciones operativas optimizadas. La eficiencia exacta depende de varios factores: (1) relación L/G (las relaciones más altas aumentan la eficiencia pero aumentan el costo), (2) pH de la lechada (rango óptimo 5,0–5,5), (3) tamaño de las partículas de piedra caliza (las partículas más finas se disuelven más rápido), (4) tiempo de residencia del gas en el absorbente (normalmente 8 a 12 minutos) y (5) disponibilidad de aire de oxidación (conversión completa de sulfito en yeso). La mayoría de los sistemas modernos están diseñados para lograr una eficiencia del 95% al 97% como un compromiso entre el cumplimiento normativo y la economía operativa. Lograr una eficiencia del 98 % al 99 % requiere relaciones L/G más altas (12 a 15 L/m³) y un control de proceso más estricto, pero se implementa de forma rutinaria en regiones con estándares estrictos de calidad del aire.
P2: ¿Cuánta agua consume un sistema FGD húmedo?
El consumo de agua en los sistemas DGC húmedos de piedra caliza y yeso es sustancial y representa un costo operativo importante en regiones con escasez de agua. El consumo típico oscila entre 500 y 1.500 m³/hora para una unidad de energía alimentada con carbón de 500 MW, dependiendo del volumen de gases de combustión, la tasa de recirculación de lodos y las pérdidas por evaporación. De este total, aproximadamente entre el 30% y el 40% es consuntivo (se pierde por evaporación y agua cristalina de yeso), mientras que entre el 60% y el 70% se recicla dentro del circuito de lodos. Existen tecnologías alternativas para instalaciones con limitaciones de agua: los sistemas FGD secos consumen solo agua evaporada (~5% del consumo del sistema húmedo), pero con el compromiso de una eficiencia reducida y la pérdida de un valioso subproducto de yeso. Algunas instalaciones emplean circuitos de reciclaje de agua, torres de enfriamiento y recuperación de condensación para reducir el consumo neto.
P3: ¿Cuál es la diferencia entre una torre de aspersión y una fregadora de lecho compacto?
Tanto las torres de aspersión como los depuradores de lecho compacto se clasifican como tecnologías FGD "húmedas", pero difieren significativamente en el diseño interno y las características operativas. Las torres de aspersión (también llamadas "absorbentes de aspersión" o "contactores de aspersión a contracorriente") distribuyen la lechada de piedra caliza a través de boquillas en la parte superior del recipiente, creando una aspersión que cae y entra en contacto con los gases de combustión ascendentes. Este diseño es simple, robusto, tolerante a los sólidos suspendidos y fácil de escalar. Los depuradores de lecho empacado contienen medios de empaque estructurados o aleatorios (sillas de cerámica, anillos de plástico, láminas estructuradas) que aumentan el área de contacto interfacial entre el gas y el líquido. Los lechos empacados logran una mayor eficiencia de eliminación con relaciones L/G más bajas (6 a 8 L/m³ versus 10 a 15 para las torres de aspersión), pero son más propensos a incrustarse, obstruirse y requieren partículas de piedra caliza más finas. Para las centrales eléctricas de carbón y los hornos industriales con una alta carga de cenizas y una composición de gas variable, las torres de aspersión dominan debido a su confiabilidad y facilidad de mantenimiento. Los lechos empacados se prefieren en aplicaciones más pequeñas y controladas (refinerías, plantas químicas) donde la composición del gas de alimentación es consistente y los objetivos de eficiencia estrictos exigen diseños compactos.
P4: ¿Qué es la piedra caliza (CaCO3) y por qué se utiliza como reactivo principal?
La piedra caliza es un mineral natural (carbonato de calcio, CaCO3) compuesto de conchas marinas antiguas y restos de esqueletos. Es abundante en todo el mundo, económico (de 8 a 15 dólares por tonelada entregada) y fácilmente disponible en las canteras cercanas a la mayoría de las instalaciones industriales. La principal ventaja de la piedra caliza es su reactividad química con el SO2 ácido; cuando se muele en partículas finas (100 a 300 micrómetros) y se suspende en agua, se disuelve rápidamente en el ambiente ácido del sumidero absorbente, liberando iones de hidróxido que absorben SO2 y amortiguan el pH de la lechada. La cal (CaO o cal hidratada Ca(OH)2) es un reactivo alternativo que ofrece una cinética más rápida y una mayor concentración, lo que permite proporciones L/G más bajas y recipientes más pequeños. Sin embargo, el mayor costo de la cal ($30 a 50 por tonelada), su naturaleza cáustica y los riesgos de manipulación hacen de la caliza la opción predeterminada para la mayoría de las aplicaciones. Los sistemas híbridos que utilizan piedra caliza como reactivo principal con adición de cal para corregir el pH durante el arranque o condiciones alteradas ofrecen flexibilidad operativa a un costo adicional mínimo.
P5: ¿Cuánto dura un sistema FGD húmedo y cuáles son los intervalos de mantenimiento típicos?
Los sistemas FGD húmedos bien diseñados y mantenidos adecuadamente tienen una vida útil de 20 a 30 años, comparable a la caldera principal o al horno industrial. Los componentes críticos tienen una vida útil más corta: revestimiento de caucho en recipientes de concreto (de 15 a 25 años), boquillas de aspersión (de 2 a 5 años), sellos e impulsores de bombas de recirculación (de 5 a 8 años), rociadores de aire de oxidación (de 8 a 10 años). Los cartuchos eliminadores de niebla generalmente requieren reemplazo cada 2 a 4 años, dependiendo de la carga de polvo. Los intervalos de mantenimiento programados incluyen inspecciones trimestrales de las boquillas rociadoras y tuberías distribuidoras, calibración semestral de la sonda de pH, evaluación anual del estado del revestimiento de caucho y pruebas hidrostáticas bienales de recipientes a presión. Los programas de mantenimiento predictivo que utilizan análisis de vibraciones, termografía y monitoreo del rendimiento en tiempo real reducen cada vez más el tiempo de inactividad no programado y extienden la vida útil de los componentes. El equilibrio químico adecuado, la dosificación de inhibidores de corrosión y el tratamiento con biocidas (cuando corresponda) son esenciales para maximizar la longevidad del sistema.
P6: ¿Pueden los depuradores húmedos FGD soportar variaciones en el contenido de azufre del combustible?
Sí, los sistemas FGD húmedos de piedra caliza y yeso son inherentemente robustos para alimentar las variaciones de azufre, lo que representa una de sus ventajas clave. El sistema ajusta la velocidad de alimentación de piedra caliza y la relación L/G para adaptarse a una carga de SO2 mayor o menor sin cambiar la química o el modo operativo. Si el azufre del combustible aumenta del 1,5% al 3,0% en peso, la concentración de SO2 en los gases de combustión aproximadamente se duplica. Los operadores responden aumentando la tasa de circulación de la lechada de piedra caliza o elevando la concentración de piedra caliza en la lechada, manteniendo el pH objetivo y la concentración de SO2 de salida. Por el contrario, cuando se quema combustible con bajo contenido de azufre, la alimentación de piedra caliza se reduce proporcionalmente. Esta adaptabilidad es crucial para las instalaciones que mezclan múltiples fuentes de combustible, gestionan las variaciones de la calidad del combustible en el carbón importado o se ajustan a la disponibilidad estacional de combustible. Los sistemas FGD secos carecen de esta flexibilidad y normalmente requieren cambios en la química de los reactivos o ajustes del quemador para mantener el cumplimiento cuando el azufre del combustible cambia significativamente.
P7: ¿Qué sucede con el subproducto de yeso? ¿Es realmente valioso?
El yeso producido en sistemas FGD húmedos de piedra caliza y yeso es química y físicamente idéntico al yeso natural extraído. El yeso de alta pureza (95 % de sulfato de calcio dihidrato) es una materia prima de primera calidad para los fabricantes de paneles de yeso (yeso, placas de yeso) y representa aproximadamente entre el 70 % y el 80 % de la demanda total de yeso a nivel mundial. Los precios de mercado fluctúan entre 5 y 15 dólares por tonelada dependiendo de la ubicación, la pureza y la logística, pero en la mayoría de las regiones, las ventas de yeso compensan entre el 10 y el 30% de los costos operativos del DGC húmedo. Algunas instalaciones logran una recuperación total de costos a través de la venta de yeso, particularmente aquellas con plantas de paneles de yeso ubicadas en el mismo lugar o puertos que permiten la exportación. El yeso de menor pureza (85–95 % de sulfato de calcio) encuentra salidas en la producción de cemento, acondicionamiento de suelos, estabilización de bases de carreteras y otras aplicaciones de menor valor. Un pequeño porcentaje del yeso producido por FGD se cultiva en tierra o se elimina en instalaciones autorizadas donde los mercados están distantes o el transporte no es económico. La convertibilidad de los desechos de SO2 en productos comerciales, en lugar de subproductos de combustión que requieren eliminación, es una ventaja ambiental y económica única de la tecnología de piedra caliza y yeso.
P8: ¿Cuáles son los principales desafíos operativos en la gestión del sistema DGC húmedo?
A pesar de su solidez, los sistemas DGC húmedos presentan varios desafíos operativos recurrentes que requieren una gestión especializada: (1) Escalado y conexión: Si el pH aumenta por encima de 5,5, el sulfato de calcio y el sulfito de calcio precipitan en las superficies internas, lo que reduce el flujo y la eficiencia. Un control estricto del pH y una limpieza mecánica regular lo evitan. (2) Ataques de corrosión: La degradación del revestimiento de caucho o el desconchado del concreto se producen si se descuida el equilibrio químico o se produce una derivación. Las inspecciones de rutina y los programas inhibidores de la corrosión mitigan el riesgo. (3) Formación de espuma: La oxidación excesiva del aire o los aditivos de combustible que contienen surfactantes promueven la formación de espuma, lo que aumenta el arrastre y la pérdida de agua. La química antiespumante y el diseño optimizado del rociador de aire resuelven este problema. (4) Desafíos de deshidratación de yeso: El alto contenido de humedad en el producto de yeso aumenta los costos de eliminación o transporte. La optimización del filtro de vacío, el ajuste de la centrífuga y la dosificación de polímeros mejoran la sequedad de la torta. (5) Suministro intermitente de reactivos: Las interrupciones en el abastecimiento de piedra caliza o los retrasos en el transporte inducidos por el clima pueden generar un riesgo de cumplimiento temporal. Las relaciones redundantes con los proveedores y el almacenamiento en el lugar mitigan esto. Los operadores experimentados ven estos desafíos como manejables mediante mantenimiento preventivo, monitoreo en tiempo real y resolución de problemas proactiva.
Conclusión: invertir en el control sostenible de las emisiones industriales
La tecnología de desulfuración húmeda de gases de combustión constituye la base probada y confiable para el control de las emisiones industriales de SO2 en la generación de energía, la refinación, el procesamiento de metales y la fabricación de productos químicos. Los depuradores húmedos de piedra caliza y yeso, que logran una eficiencia de eliminación de SO2 del 95% al 99%, convierten los desechos en subproductos de yeso comercializables y mantienen la compatibilidad con la infraestructura de calderas existente, representan un equilibrio optimizado entre desempeño ambiental, economía operativa y madurez técnica.
La decisión de implementar o mejorar la capacidad de FGD húmedo requiere una evaluación holística de la calidad del combustible, las obligaciones regulatorias, la huella de las instalaciones, la disponibilidad de agua y los objetivos de costos operativos a largo plazo. No existe un único diseño de sistema "universal"; en cambio, la ingeniería específica del sitio, la selección de materiales y la adaptación de la estrategia de control garantizan un rendimiento óptimo para su contexto industrial único.
Ya sea que opere una planta de energía eléctrica, una refinería de petróleo, una fundición de metales o una instalación de productos químicos especializados, es esencial contratar proveedores calificados con trayectoria comprobada, soporte técnico integral y garantías de desempeño transparentes. Exija estudios de ingeniería detallados, datos de rendimiento a escala piloto para su flujo de gas específico, planes transparentes de abastecimiento de reactivos y compromisos de capacitación antes de tomar decisiones de adquisición.
Necesita un personalizado fregadora húmeda ¿Solución para los objetivos de emisiones y composición de gases de combustión exclusivos de su instalación? Contrate a un proveedor capaz de realizar análisis integrales del flujo de gas, modelado CFD, pruebas piloto in situ y garantías de rendimiento a largo plazo. Proporcione especificaciones detalladas de su tipo de combustible, concentración de SO2, caudal de gas, perfil de temperatura y eficiencia de eliminación objetivo, y solicite una propuesta de ingeniería preliminar y una estimación de costos. La mayoría de los proveedores calificados realizan evaluaciones de viabilidad en un plazo de 2 a 4 semanas, lo que permite una evaluación rápida y decisiones de adquisición informadas.
El control de la contaminación del aire industrial es un desafío crítico para sectores como la fabricación de acero, la generación de energía, el cemento...
Introducción: ¿Por qué está recibiendo más atención la tecnología de control de la contaminación del aire?
En el vertiginoso mundo del desarrollo industrial...
Industrias como la fundición de acero desempeñan un papel crucial en la producción industrial. Sin embargo, las grandes cantidades de alta temperatura...


 简体中文